

Fosfato dicálcico anhidro: su importancia en estos tres sectores de alto valor
El fosfato dicálcico anhidro (DCPA) es un material funcional inorgánico importante, ampliamente utilizado en sectores como el farmacéutico, la reparación ósea y los aditivos alimentarios. En la industria farmacéutica, el DCPA actúa principalmente como agente de carga, diluyente y coadyuvante de la disgregación en comprimidos y cápsulas. En el ámbito de la reparación ósea, puede presentarse como una fase única o en combinación con otras fases de fosfato de calcio; como material novedoso para la reparación de defectos óseos, ofrece un gran potencial para aplicaciones biomédicas. En el sector de la alimentación animal, el DCPA funciona como un suplemento de calcio y fósforo de doble fuente y alta eficiencia, favoreciendo el desarrollo esquelético y mejorando el rendimiento productivo del ganado y las aves de corral. En la industria alimentaria, se utiliza habitualmente como agente fortificante y antiaglomerante. Dada esta diversidad de aplicaciones, el DCPA está despertando un interés creciente entre los investigadores.
El fosfato dicálcico anhidro (DCPA) se presenta como un polvo blanco, inodoro e insípido, y posee una estructura cristalina triclínica (también conocida como monetita). Su celda unidad se mantiene cohesionada mediante una combinación de tres tipos de enlaces de hidrógeno y enlaces Ca-O. Es prácticamente insoluble en agua o etanol, pero fácilmente soluble en ácido clorhídrico o nítrico diluido. Es estable a temperatura ambiente, no higroscópico y no experimenta transiciones de fase ni hidratación para formar la variedad dihidratada; sin embargo, a altas temperaturas se transforma en pirofosfato de calcio. El mecanismo principal de deformación del DCPA es la fractura frágil, lo que reduce la sensibilidad a la deformación y facilita la transición desde la producción de prueba a escala de laboratorio hasta la aplicación a escala industrial.
El mercado mundial de fosfato dicálcico anhidro sigue expandiéndose de manera constante, con una tasa de crecimiento anual compuesto proyectada del 5,5 % para los próximos cinco años. Este crecimiento está impulsado principalmente por tres sectores clave de aplicación: alimentación animal, industria farmacéutica e industria alimentaria.
El sector de la alimentación animal representa la mayor cuota de mercado; al tratarse de un suplemento de calcio y fósforo altamente eficiente, su función principal —promover el desarrollo esquelético y mejorar la productividad del ganado y las aves de corral— genera una demanda sostenida que acompaña al aumento mundial del consumo de carne, mientras que la tendencia hacia la mejora de la calidad impulsa aún más los volúmenes de uso. Aunque el sector farmacéutico representa una cuota de mercado relativamente menor, ofrece un alto valor añadido del producto y un importante potencial de crecimiento. El fosfato dicálcico anhidro de grado farmacéutico y alta pureza se utiliza ampliamente en formas farmacéuticas sólidas de administración oral como agente de carga, disgregante y potenciador de la disolución, desempeñando un papel crucial en la mejora de la biodisponibilidad de fármacos poco solubles. Impulsada por la expansión del mercado mundial de medicamentos genéricos, los avances en nuevas tecnologías de formulación y la creciente necesidad de asegurar la adherencia de los pacientes al tratamiento, la demanda de productos de grado farmacéutico sigue aumentando, lo que genera oportunidades estructurales en el mercado.
Desde una perspectiva regional, la zona de Asia-Pacífico —encabezada por China— se perfila como el mercado de mayor crecimiento a nivel mundial para el fosfato dicálcico anhidro, gracias a una industria ganadera masiva, un sector farmacéutico en rápido desarrollo y un mercado de consumo en constante evolución.
Gracias a su alta pureza, excelente biocompatibilidad y propiedades fisicoquímicas estables, el fosfato dicálcico anhidro demuestra un valor insustituible en aplicaciones tales como excipientes farmacéuticos, materiales para la reparación ósea y aditivos para piensos. De cara al futuro, el potencial de mercado del fosfato dicálcico anhidro apunta a una mayor expansión, impulsada por la convergencia de varios factores: la creciente demanda de soluciones para la salud ósea ante el envejecimiento de la población, el auge de los medicamentos genéricos y biológicos, y la expansión a gran escala de la ganadería y la avicultura a nivel mundial.
¿Cuáles son los usos medicinales del polvo de talco?
El polvo de talco es una sustancia de silicato común, blanca y pulverulenta; cuando se purifica finamente, es incoloro, inodoro y excepcionalmente seguro. Altamente versátil y adaptable, no solo sirve como ingrediente medicinal directo, sino también como materia prima clave en el procesamiento de la medicina tradicional china y en la fabricación de cosméticos, desempeñando un papel integral tanto en la vida cotidiana como en las industrias farmacéutica y de la belleza. A continuación, presentamos un desglose detallado de las propiedades fundamentales y el valor medicinal del polvo de talco para quienes deseen saber más.
Beneficios y funciones del polvo de talco
1. Eliminar el calor y aliviar el calor estival
El polvo de talco posee propiedades que ayudan a eliminar las toxinas internas por calor. Es especialmente adecuado para su uso durante el verano y resulta eficaz en el tratamiento de la insolación causada por el clima cálido; puede utilizarse en combinación con hierbas como el regaliz crudo y el *Eupatorium* (Peilan). Además, cuando la sudamina (sarpullido por calor) provoca dolor y picor en verano, el polvo de talco puede aplicarse directamente sobre la zona afectada, proporcionando un alivio notable de dichas molestias.
2. Aliviar la diarrea
El polvo de talco tiene importantes propiedades astringentes; elimina la humedad-calor interna y reduce la inflamación intestinal. Es eficaz para tratar la diarrea causada por la invasión de toxinas por calor y puede administrarse junto con hierbas medicinales como las semillas de llantén (*Cheqianzi*) y la *Poria* (*Fuling*). También puede tomarse con semillas de llantén y tallo de *Akebia* (*Mutong*) para favorecer la diuresis y aliviar síntomas como la dificultad para orinar o el edema corporal.
3. Proteger la mucosa gastrointestinal
Cuando se utiliza con fines medicinales, el polvo de talco beneficia a la mucosa gastrointestinal. Más allá de eliminar el calor, desintoxicar y reducir la inflamación, ayuda a detener los vómitos y la diarrea, al tiempo que protege la mucosa frente a daños bacterianos y virales. Asimismo, contribuye a reparar el revestimiento gastrointestinal dañado, ofreciendo alivio en afecciones como la gastritis aguda o crónica y las úlceras gástricas.
Valor medicinal del polvo de talco
El polvo de talco es muy apreciado en la medicina tradicional china, especialmente para el tratamiento del eccema. A menudo se formula como una solución medicinal —a veces combinada con calamina— y se aplica directamente sobre las zonas afectadas. Su aplicación frecuente puede ayudar a resolver el eccema y aliviar rápidamente el dolor y el prurito asociados.
Características funcionales de siete categorías comunes de dispersantes
Un dispersante es un polímero anfifílico que contiene estructuras tanto hidrofílicas como hidrofóbicas; estabiliza la dispersión de sólidos o líquidos en medios incompatibles mediante mecanismos como la repulsión electrostática o el impedimento estérico polimérico, asegurando que los grupos hidrofílicos e hidrofóbicos de la molécula funcionen eficazmente.
Los dispersantes tienen una amplia gama de aplicaciones y existen en muchas variedades; se clasifican principalmente en siete tipos principales: aniónicos, catiónicos, no iónicos, anfóteros, eléctricamente neutros, poliméricos e hiperdispersantes.
Dispersantes aniónicos
Por su relación coste-eficacia y su rendimiento en la dispersión, los dispersantes aniónicos se consideran aditivos prometedores y muy utilizados en la industria.
Los dispersantes aniónicos constan de dos componentes estructurales: un grupo hidrofílico con carga negativa y una cadena hidrocarbonada lipofílica.
Dispersantes catiónicos
La estructura molecular de los dispersantes catiónicos suele comprender dos partes: un grupo hidrofílico con carga positiva y una cadena hidrocarbonada lipofílica; los compuestos formados por estas dos partes constituyen tensioactivos catiónicos.
Los dispersantes catiónicos presentan una adsorción excepcionalmente fuerte en las superficies de los materiales y se utilizan ampliamente con pigmentos como el negro de humo y los pigmentos orgánicos.
Dispersantes no iónicos
Los dispersantes no iónicos están compuestos por sustancias que no se ionizan ni poseen carga eléctrica. Aunque pueden reducir la tensión superficial y mejorar la humectabilidad —y su poder dispersante es generalmente menor que el de los dispersantes iónicos (aniónicos/catiónicos)—, ofrecen excelentes resultados de dispersión en sistemas o materiales específicos, como medios de dispersión sensibles al pH, sistemas con múltiples cargas y disolventes orgánicos.
Actualmente, los dispersantes no iónicos más comunes en el mercado —y de uso más extendido— incluyen los aductos de óxido de etileno y ácidos grasos (R-COO(CH2CH2O)nH), los derivados de polietilenimina ((NHCH2CH2)nNH2) y los polioles de polietilenglicol (HO(CH2CH2O)nH).
Dispersantes anfóteros
Los polímeros anfóteros, también conocidos como polianfolitos, contienen unidades repetitivas de monómeros tanto catiónicos como aniónicos.
Entre los dispersantes anfóteros comunes se encuentran los carboxilatos y los sulfonatos; dentro de los dispersantes de tipo carboxilato, los más frecuentes son los de tipo aminoácido y los de tipo betaína. Dispersantes electroneutros
La característica fundamental de los dispersantes electroneutros es que los tamaños de sus grupos funcionales orgánicos aniónicos y catiónicos son aproximadamente iguales; la molécula en su conjunto es eléctricamente neutra, aunque posee polaridad.
El oleilamino oleato es un dispersante electroneutro común en el mercado y cuenta con un amplio perfil de aplicaciones. Dispersantes poliméricos: Como clase específica de polímeros, los dispersantes poliméricos se caracterizan por sus elevados pesos moleculares y sus excelentes capacidades de dispersión. Estas propiedades derivan principalmente de la presencia de grupos tanto hidrófilos como hidrófobos en sus estructuras moleculares. Entre los tipos comunes de dispersantes poliméricos se incluyen los copolímeros de ácido (met)acrílico y (met)acrilato, así como los poliéteres de bajo peso molecular derivados del ácido polihidroxiesteárico. Sus estructuras moleculares pueden configurarse de tres formas: injertando cadenas hidrófobas sobre una cadena principal hidrófila, injertando cadenas hidrófilas sobre una cadena principal hidrófoba, o disponiendo segmentos hidrófilos e hidrófobos en un patrón alterno.
Hiperdispersantes
Los hiperdispersantes son copolímeros en bloque que presentan múltiples grupos de anclaje en su estructura molecular. Proporcionan una excelente humectación y dispersión sobre las superficies de los pigmentos —resultando especialmente eficaces para pigmentos difíciles de dispersar, como el dióxido de titanio y el azul de ftalocianina— y mejoran significativamente propiedades como la fluidez, el brillo y la adhesión del recubrimiento, en gran medida debido a la fuerte afinidad que establecen con la superficie del pigmento.
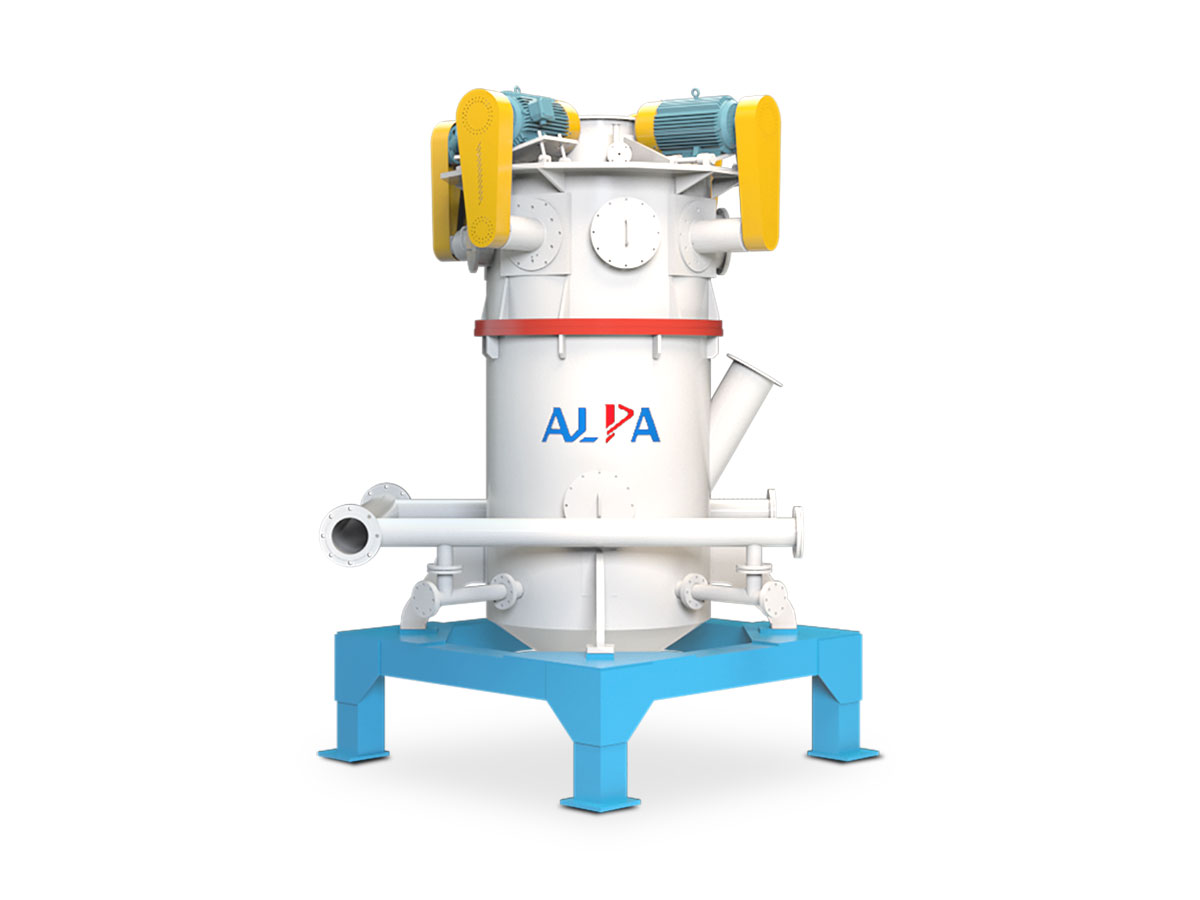
¿Cómo se elige un molino de chorro para pulverizar sales de litio?
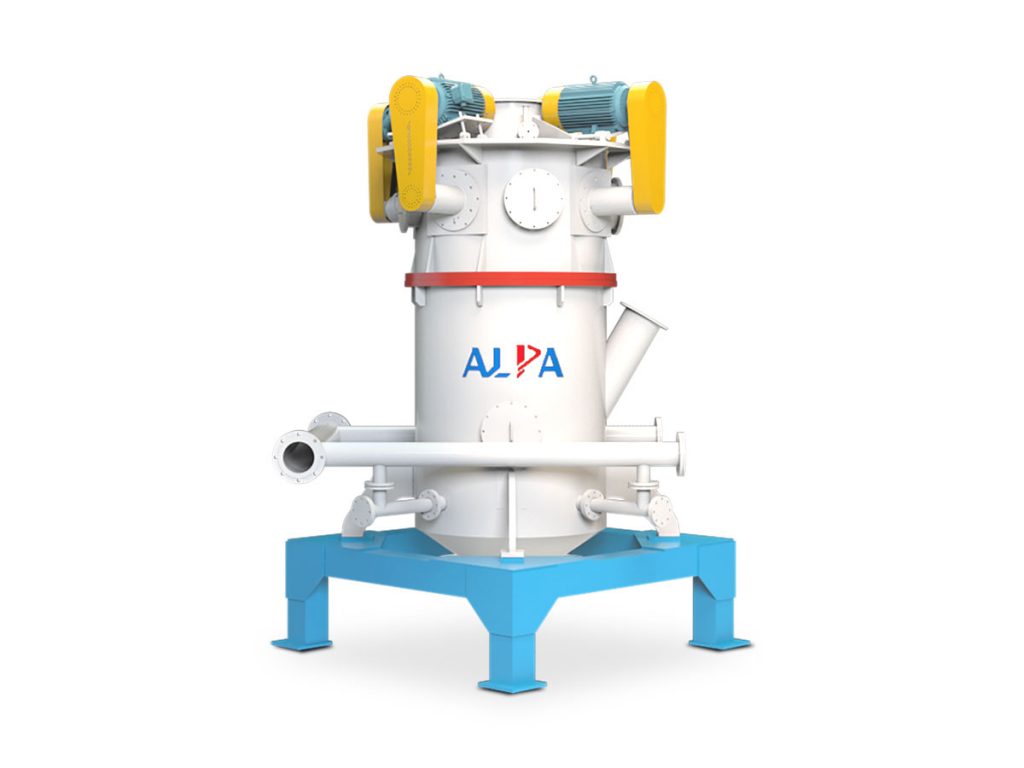
El molino de chorro es un equipo fundamental para la pulverización ultrafina, capaz de reducir materiales a polvos con tamaños de partícula en el rango micrométrico. También conocido como molino de chorro de aire o molino de energía de fluidos, utiliza corrientes de gas a alta velocidad o vapor sobrecalentado para pulverizar materiales mediante colisiones entre partículas, fricción y cizallamiento. En el sector de materiales para baterías de nuevas energías, los fabricantes de sales de litio de grado batería deben pulverizar aún más los productos cristalizados y secos de carbonato o hidróxido de litio para cumplir con los requisitos de procesamiento de los fabricantes de baterías de litio. Actualmente, la industria emplea principalmente molinos de chorro para pulverizar partículas secas de sales de litio de grado batería y así alcanzar las especificaciones requeridas de tamaño de partícula.
Dadas las características de producción de las sales de litio de grado batería, el diseño de equipo predominante es el de tipo lecho fluidizado. Al instalar un clasificador en la salida del molino de chorro de lecho fluidizado, la acción sinérgica del lecho fluidizado y el clasificador garantiza que el producto de sal de litio cumpla con las especificaciones del usuario en cuanto a tamaño y distribución de tamaño de partícula.
El principio de funcionamiento del molino de chorro de lecho fluidizado (de chorros opuestos) consiste en dirigir gas a través de un conjunto de boquillas (más de dos) para crear un campo de flujo de chorros opuestos dentro de la cámara de molienda, fluidizando así el material. En el punto de intersección de los chorros de las boquillas, las partículas experimentan intensas colisiones, fricción e impactos, lo que resulta en su pulverización. Bajo presión negativa, el polvo pulverizado pasa a través del clasificador; el producto que cumple con las especificaciones es recolectado por un separador ciclónico y un colector de polvo, mientras que las partículas más gruesas que no cumplen los requisitos caen de nuevo a la zona de molienda por gravedad para su posterior procesamiento.
En comparación con otros pulverizadores, los molinos de chorro de lecho fluidizado ofrecen ventajas como una distribución estrecha del tamaño de partícula, alta eficiencia de molienda, bajo consumo energético, mínima contaminación del producto y bajo desgaste de los componentes; sin embargo, el costo inicial del equipo es relativamente elevado. Dado que el material debe fluidizarse para ser pulverizado por los chorros de gas en colisión, estos molinos suelen requerir que el material de alimentación posea cierto grado de finura, un requisito particularmente crítico para materiales de alta densidad.
Como tecnología eficaz de molienda ultrafina, la molienda por chorro se ha convertido en una etapa crucial en la producción de sales de litio de grado batería. La puesta en marcha de equipos de molienda por chorro exige un alto nivel de experiencia técnica y profesionalidad; Durante la operación, los usuarios deben garantizar un tiempo de residencia del material suficiente, mantener una presión de suministro de aire estable y cumplir estrictamente con los procedimientos operativos para lograr un rendimiento de molienda óptimo, reduciendo así el consumo de energía y asegurando una calidad constante del producto.
Las partículas de molienda mejoran el valor
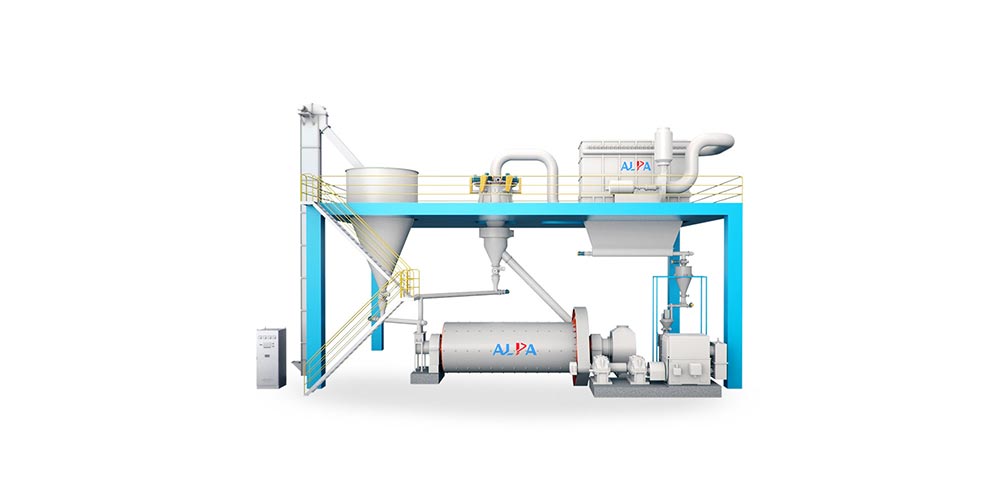
Ante la creciente demanda de partículas finas en industrias como la alimentaria y la química fina, la tecnología de molienda ultrafina ha captado una gran atención. Entre las tecnologías más comunes se encuentran la molienda por chorro de aire, la molienda coloidal y la molienda de bolas. Esta última utiliza energía mecánica y efectos térmicos para modificar la estructura y las propiedades de los materiales mediante fricción, colisión y cizallamiento. Presenta ventajas como la estabilización de las muestras, la producción de productos de alta calidad, un bajo coste, un carácter ecológico y libre de contaminación, y se utiliza ampliamente en la trituración de diversos minerales, alimentos, productos farmacéuticos y químicos.
El principio de funcionamiento de un molino de bolas se basa principalmente en la rotación del material alrededor del eje giratorio, mientras que la placa de soporte gira en sentido contrario. La combinación de estas dos velocidades genera una fuerza centrífuga que somete la muestra a la fricción y el cizallamiento necesarios, logrando así una molienda ultrafina.
Los procesos de molienda de bolas se pueden clasificar en métodos secos y húmedos, según se añada o no un medio de dispersión líquido durante la molienda. La molienda en seco introduce directamente los materiales secos en el molino, ofreciendo ventajas como un proceso corto, una operación sencilla y un bajo consumo energético, lo que la convierte en una técnica muy utilizada en sectores tradicionales como el procesamiento de granos. Por otro lado, la molienda en húmedo requiere la adición de un medio de dispersión al material, aprovechando la fricción, la colisión y el impacto entre el medio de molienda y el material para lograr la pulverización. Si bien los parámetros del proceso y las condiciones de operación de la molienda en húmedo son más complejos y a menudo requieren la adición de aditivos, su estructura de equipo es relativamente simple y el producto final presenta una buena uniformidad de molienda. Independientemente de si se trata de un método en seco o en húmedo, el proceso de molienda ultrafina permite procesar materias primas alimentarias en polvos de diferentes tamaños de partícula mediante potentes fuerzas de cizallamiento, impacto y colisión, satisfaciendo así diversas necesidades de aplicación.
Existen muchos tipos de molinos de bolas, y el efecto de molienda se ve afectado por múltiples factores, como la densidad del material a moler, el número y tamaño de las bolas, la velocidad, el tiempo y la temperatura de molienda, la proporción de bolas respecto al material, la proporción de relleno, etc. Debido a la combinación de estas variables, la energía suministrada por un molino de bolas varía considerablemente. Si la energía de molienda es baja, solo se producirán cambios en la reducción de partículas y el aumento de la superficie específica; pero si la energía es alta (molienda de alta energía), se puede lograr la descomposición de enlaces químicos y la ocurrencia de reacciones químicas. Por lo tanto, según el efecto deseado, se deben determinar las condiciones óptimas de molienda.
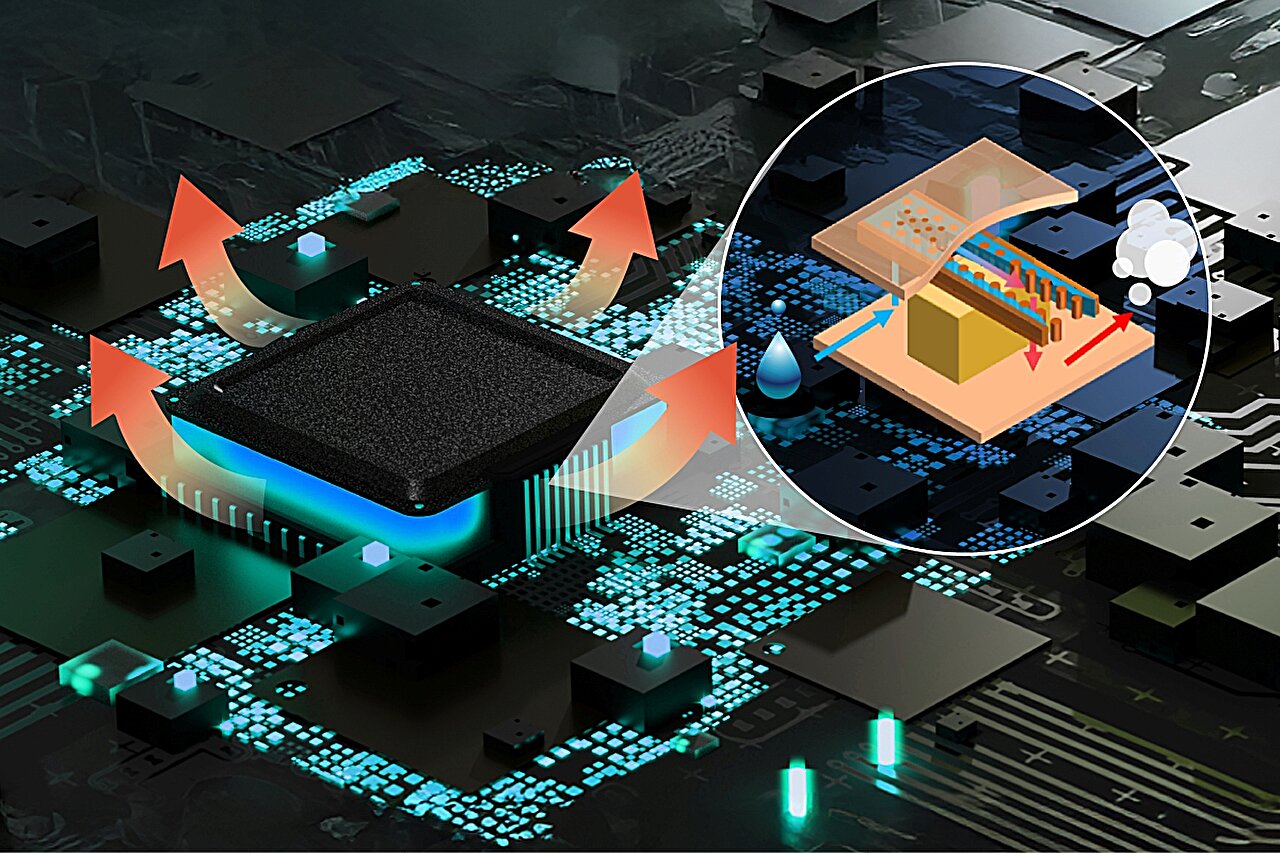
Aplicación de polvo de diamante en la disipación de calor para chips de gama alta
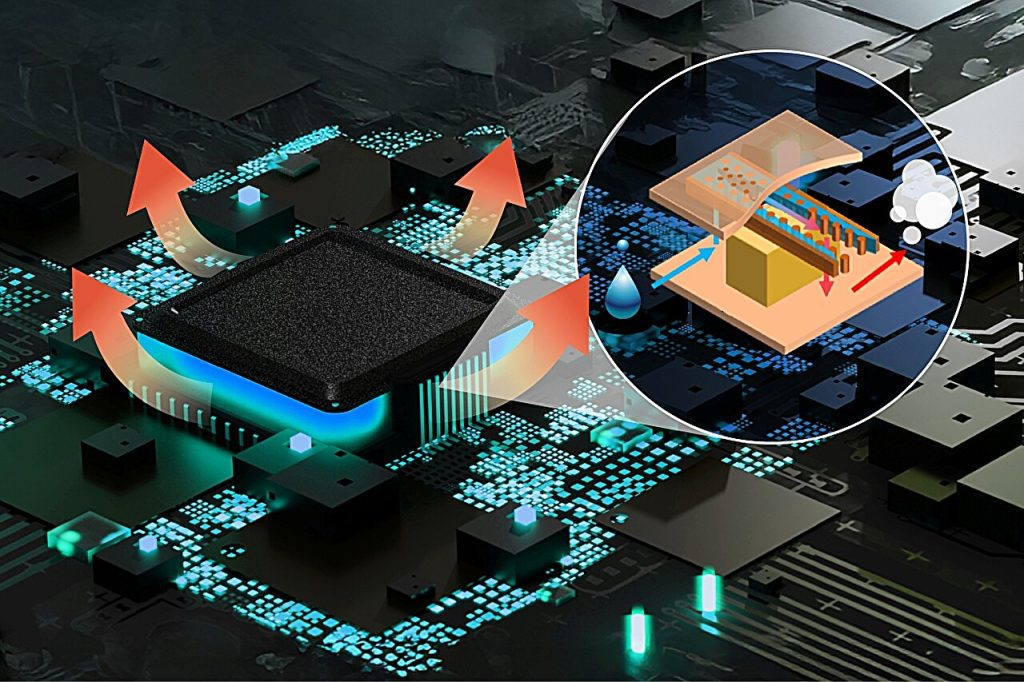
Ante la rápida evolución de la potencia de cálculo de la IA y los crecientes desafíos de gestión térmica que enfrentan los chips de gama alta, el diamante —un material con una conductividad térmica excepcional— está surgiendo como un nuevo y prometedor material semiconductor.
La conductividad térmica superior del diamante se debe a su microestructura única, en la que la transferencia de calor depende principalmente de las vibraciones de la red cristalina. La energía de enlace extremadamente alta de las uniones C-C y la baja masa de los átomos de carbono limitan la vibración atómica a las proximidades del mínimo de energía potencial; esta característica confiere al material una conductividad térmica excepcionalmente alta. Simultáneamente, dado que todos los electrones de valencia del diamante participan en los enlaces y no pueden moverse libremente, el material actúa como un excelente aislante eléctrico. Esta combinación de alta conductividad térmica y aislamiento eléctrico amplía significativamente sus aplicaciones potenciales.
Los polvos de diamante a escala micrométrica o nanométrica —caracterizados por una distribución estrecha del tamaño de partícula, una morfología favorable, alta pureza y mínimos defectos internos— exhiben una conductividad térmica sobresaliente. Pueden incorporarse en materiales compuestos de matriz metálica para su uso como disipadores de calor o sustratos de disipación térmica, o utilizarse como cargas funcionales en la producción de materiales de interfaz térmica, tales como pastas térmicas, adhesivos y almohadillas térmicas.
**Preparación de micropolvo de diamante**
Actualmente, el principal método industrial para producir micropolvo de diamante es la síntesis estática a alta temperatura y alta presión (HTHP), seguida de un proceso de trituración. Este proceso utiliza partículas de diamante monocristalino de grano grueso —sintetizadas mediante el método HTHP estático— como materia prima, las cuales se someten posteriormente a trituración, purificación y clasificación.
**(1) Preparación de la materia prima de diamante**
El método HTHP utiliza polvo de grafito y polvo de catalizador metálico como materias primas principales. Bajo condiciones de alta temperatura (típicamente 1300–1700 °C) y alta presión (5–7 GPa), el catalizador facilita una transición de fase que convierte la fuente de carbono (grafito) en diamante.
**(2) Molienda y conformado**
Los procesos de molienda y conformado influyen directamente en la morfología de las partículas y en el rendimiento del tamaño de partícula deseado. Por lo general, existen dos métodos fundamentales para reducir material relativamente grueso a tamaños micrométricos o submicrométricos: el impacto mecánico y la molienda por chorro.
(3) Clasificación
La clasificación por tamaño de partícula es una etapa crucial en el proceso de producción de micropolvo de diamante, ya que influye directamente tanto en la eficiencia de la producción como en la calidad del producto. Actualmente, muchos fabricantes emplean una combinación de métodos de sedimentación natural y centrifugación para producir una gama completa de grados de micropolvo, que abarca desde los más finos hasta los más gruesos.
Aplicación de conductividad térmica I: La solución óptima para cargas térmicas
Las cargas térmicas se dispersan dentro de una matriz polimérica (como silicona o resina epoxi) para formar un material compuesto. Este material rellena los huecos microscópicos entre los componentes que generan calor y los disipadores térmicos, reduciendo así la resistencia térmica de contacto y estableciendo una red continua de conducción de calor para disipar rápidamente el calor acumulado. Al constituir la materia prima fundamental para los materiales de interfaz térmica —incluyendo pastas térmicas, almohadillas y compuestos de encapsulado—, estas cargas determinan directamente la eficiencia y la estabilidad del sistema de gestión térmica.
Aplicación de conductividad térmica II: Materiales compuestos de diamante y metal de alto rendimiento
Basándose en las excelentes propiedades físicas del diamante —como su elevada conductividad térmica, bajo coeficiente de expansión y baja densidad—, en los últimos años los investigadores han estado desarrollando materiales compuestos de base metálica con alta conductividad térmica, utilizando partículas de diamante como refuerzo. Las excelentes propiedades termofísicas de los materiales compuestos de diamante y metal les confieren un importante potencial de aplicación en el ámbito del encapsulado.
A medida que aumenta la demanda de soluciones de gestión térmica, el polvo de diamante se perfila para experimentar un crecimiento significativo. Gracias a las continuas mejoras en las tecnologías de modificación superficial y de procesamiento de materiales compuestos, se superarán progresivamente las limitaciones actuales relacionadas con las aplicaciones de interfaz, lo que posicionará al polvo de diamante como un material crítico y esencial para la gestión térmica de alta gama en la industria de los semiconductores.
Diversas aplicaciones de la calcita y soluciones estándar de molienda
La calcita es un mineral no metálico compuesto principalmente por carbonato de calcio (CaCO₃) y posee una dureza de 3 en la escala de Mohs. Caracterizada por su gran blancura y estabilidad química, actúa como una carga funcional indispensable en sectores como los plásticos, recubrimientos, caucho, materiales de construcción y desulfuración, tras someterse a procesos de molienda y tratamiento.
Existe la creencia errónea de que la industria de la molienda de polvo es dominio exclusivo de las plantas de procesamiento de minerales. En realidad, los fabricantes de productos finales —como plásticos, recubrimientos, caucho y artículos de cuidado personal— están emergiendo como el segmento de demanda de mayor crecimiento en este sector. La implementación de líneas de molienda propias permite a las empresas controlar la blancura, la finura y el contenido de humedad del polvo directamente en la fuente, garantizando una adaptación perfecta a sus formulaciones específicas y eliminando los márgenes de los intermediarios; esto representa una estrategia viable para reducir costos y mejorar la eficiencia en el panorama industrial actual.
Una línea completa de producción de polvo de calcita comprende cinco etapas clave: trituración, secado (según sea necesario), molienda, clasificación y recolección, y almacenamiento y envasado. Toda la línea opera bajo un sistema sellado de presión negativa y ofrece una finura ajustable, lo que la hace adecuada para el procesamiento de grandes volúmenes de polvos estándar. El siguiente desglose describe el flujo del proceso estandarizado, centrándose en los sistemas de molino Raymond y de estilo europeo, tecnologías con una trayectoria probada en la industria.
1. Preprocesamiento: Trituración
Objetivo: Triturar el mineral bruto hasta obtener un tamaño de alimentación adecuado para el molino (se recomiendan 10–30 mm), asegurando una alimentación uniforme y creando condiciones óptimas para una molienda estable.
La calcita tiene una dureza moderada (dureza 3 en la escala de Mohs) y requiere una presión de trituración relativamente baja:
· Para la trituración primaria, se puede utilizar una trituradora de mandíbula para reducir los grandes trozos de mineral bruto al rango de 30–50 mm;
· Si los trozos de materia prima son demasiado grandes o se requiere una mayor capacidad de producción, se puede añadir una etapa de trituración fina secundaria utilizando una trituradora de impacto o de martillos. Esto estabiliza el control del tamaño de alimentación y evita obstrucciones de material que podrían afectar la eficiencia de la molienda.
Las trituradoras de mandíbula, de impacto y de martillos son equipos auxiliares estándar en las líneas de producción completas y pueden seleccionarse en función de los requisitos específicos de capacidad. 2. Secado (Opcional/Según sea necesario)
La calcita almacenada a la intemperie tiende a absorber humedad. Cuando el contenido de humedad de la materia prima supera el 5%, se recomienda añadir una etapa de secado para evitar que el material se adhiera a las paredes u obstruya la cámara de molienda y las tuberías, garantizando así una producción continua.
Opciones de configuración: Las líneas de producción pequeñas y medianas pueden utilizar un horno de secado externo de aire caliente; las líneas a gran escala o situadas en regiones húmedas pueden emplear un sistema de secado integrado que realiza la eliminación de humedad simultáneamente con la molienda para lograr una mayor eficiencia. Las fuentes de calor pueden adaptarse a diversos tipos de hornos, como los alimentados por gas natural, biomasa o carbón.
3. Molienda y clasificación principal (Etapa clave)
El material que ha pasado por la trituración (y el secado) se transporta al molino para su molienda mediante un elevador de cangilones y un alimentador dosificador. En la parte superior del molino se instala un sistema dinámico de clasificación de polvo con variador de frecuencia; la finura del producto final se controla con precisión ajustando la velocidad del rotor. El polvo fino que cumple con las especificaciones es arrastrado por el flujo de aire hacia el colector, mientras que las partículas gruesas caen automáticamente de nuevo a la cámara de molienda para ser remolidas, garantizando una finura constante del producto y una distribución uniforme del tamaño de partícula.
4. Sistema ecológico de recolección de polvo por presión negativa
Todo el sistema utiliza un proceso de circulación a presión negativa combinado con un colector de polvo de pulsos de alta eficiencia para filtrar y recolectar el polvo de forma centralizada, garantizando un entorno de trabajo libre de polvo y el cumplimiento de las normas de emisión. Este componente es una característica estándar de la línea de producción y resulta esencial para asegurar el cumplimiento normativo.
5. Almacenamiento y envasado automatizados
El polvo final recolectado se almacena en silos herméticos y resistentes a la humedad, con zonas separadas para los distintos niveles de finura a fin de evitar la contaminación cruzada. Las líneas orientadas a la exportación pueden equiparse con máquinas de envasado automático (compatibles tanto con sacos grandes como con formatos de envases pequeños), mientras que las instalaciones de producción interna pueden utilizar un sistema de transporte neumático hermético para llevar el polvo directamente al taller de producción.
Aplicaciones del nitruro de aluminio en la industria de los semiconductores
Sustratos de encapsulado electrónico
Con el auge y la aplicación de dispositivos de potencia —particularmente los semiconductores de tercera generación—, los dispositivos semiconductores tienden cada vez más hacia la alta potencia, la miniaturización, la integración y la multifuncionalidad. Esta evolución impone mayores exigencias al rendimiento de los sustratos de encapsulado. Entre los materiales cerámicos comunes utilizados para estos sustratos se incluyen el óxido de aluminio (Al2O3), el nitruro de aluminio (AlN), el nitruro de silicio (Si3N4), el óxido de berilio (BeO) y el carburo de silicio (SiC).
En comparación con otros materiales cerámicos, el AlN destaca por su conductividad térmica superior; su conductividad térmica teórica a temperatura ambiente puede alcanzar hasta 320 W/(m·K) —entre ocho y diez veces la de las cerámicas de alúmina—, mientras que en condiciones de producción real puede llegar a los 200 W/(m·K). Además, las cerámicas de AlN presentan una gran dureza, un coeficiente de expansión térmica cercano al del silicio, una elevada resistividad volumétrica, así como una constante dieléctrica y unas pérdidas dieléctricas bajas. Asimismo, es un material no tóxico y resistente a altas temperaturas y a la corrosión. Su rendimiento integral supera al de la alúmina y el óxido de berilio, lo que lo convierte en un material ideal para sustratos de semiconductores y encapsulados de dispositivos electrónicos de próxima generación.
Componentes de equipos para semiconductores
Debido a sus propiedades físicas y químicas únicas, las cerámicas de nitruro de aluminio desempeñan un papel cada vez más vital en la industria de los semiconductores. En el ámbito de la fabricación de semiconductores, el mandril electrostático (ESC) es un componente crítico; su diseño y la elección del material son fundamentales para la estabilidad y eficiencia de todo el proceso de producción. Dado que los mandriles electrostáticos deben operar de manera estable en entornos de plasma y en presencia de gases corrosivos a altas temperaturas, los materiales utilizados deben poseer resistencia al choque térmico, al bombardeo de plasma y a la corrosión química.
La alúmina y el nitruro de aluminio son los materiales predominantes para los mandriles electrostáticos. Entre ellos, la cerámica de nitruro de aluminio (AlN) se considera la opción preferente gracias a un conjunto de excelentes propiedades, que incluyen una alta conductividad térmica, una estabilidad química superior, bajas pérdidas dieléctricas y una constante dieléctrica reducida, además de un coeficiente de expansión térmica cercano al del silicio. Estas características no solo garantizan la integridad estructural y la estabilidad funcional del mandril electrostático en condiciones operativas extremas, sino que también mejoran el rendimiento general y la fiabilidad del proceso de fabricación de semiconductores. Para optimizar las cerámicas de AlN destinadas a su uso en mandriles electrostáticos de tipo Johnsen-Rahbek (J-R), es necesario producir cerámicas densas con una resistividad a temperatura ambiente en el rango de 10⁸ a 10¹² Ω·cm, utilizando temperaturas de sinterización más bajas.
Materiales de sustrato para semiconductores
En los últimos años, el nitruro de aluminio (AlN) ha surgido como un semiconductor de banda prohibida ultraancha de próxima generación altamente prometedor y como un material estratégico fundamental, gracias a sus propiedades excepcionales. Con una banda prohibida de 6,2 eV a temperatura ambiente, el AlN posee propiedades eléctricas, térmicas y acusto-ópticas sobresalientes que compensan las limitaciones físicas de los materiales semiconductores de primera y segunda generación, como el silicio y el arseniuro de galio.
Materiales de película delgada de nitruro de aluminio (AlN)
Las películas delgadas de AlN son materiales semiconductores de banda prohibida directa que exhiben excelentes propiedades mecánicas, eléctricas y ópticas. Si bien los dispositivos emisores de luz azul y verde basados en GaN han avanzado rápidamente en los últimos años, el crecimiento del GaN se enfrenta a un cuello de botella debido a la falta de sustratos adecuados. Dada la excelente compatibilidad de red cristalina y térmica entre el AlN y el GaN, el crecimiento de películas delgadas de AlN de alta calidad reviste gran importancia; estas pueden servir como capas amortiguadoras para mejorar la calidad del cristal de GaN, optimizando así el rendimiento de dispositivos como los detectores.
Gracias a sus propiedades multifuncionales de "disipación de calor + aislamiento + banda prohibida ancha", el nitruro de aluminio se considera el "núcleo" de las fuentes de luz de estado sólido, la electrónica de potencia y los dispositivos de radiofrecuencia de microondas. Se sitúa a la vanguardia de la investigación mundial en tecnología de semiconductores y es un foco de competencia estratégica. A medida que se dispara la demanda de potencia de cálculo para IA, la disipación de calor se ha convertido en una tecnología clave, tan importante como el diseño de transistores. Aunque actualmente enfrenta desafíos relacionados con los costos de preparación y la madurez del proceso, ofrece grandes perspectivas de desarrollo para resolver los cuellos de botella de "gestión térmica" y de "alta frecuencia y alto voltaje" en los semiconductores del futuro.
Detrás de la escasez de MLCC: el titanato de bario es el verdadero elemento vital.
Impulsada por el doble motor de la potencia de cálculo de la IA y las nuevas energías, la industria de los condensadores cerámicos multicapa (MLCC) atraviesa una nueva etapa de tensión entre la oferta y la demanda.
A menudo denominados el "arroz de la industria electrónica", los MLCC son los componentes electrónicos fundamentales más utilizados y omnipresentes del sector.
Ante el auge del mercado de servidores de IA, la cantidad de MLCC utilizados en estos sistemas se está duplicando. Se prevé que la demanda de MLCC para servidores de IA aumente aproximadamente 3,3 veces para el año 2030 en comparación con los niveles de 2025.
Esta demanda explosiva ha provocado directamente un aumento de los precios de los MLCC de gama alta. Además, los plazos de entrega se han alargado drásticamente: de ocho semanas a hasta veinte semanas o incluso seis meses. Algunos informes sugieren que la industria podría estar enfrentándose al periodo de escasez de suministro más largo de su historia.
En la base de esta situación se encuentra un componente crítico, a menudo pasado por alto: el titanato de bario.
El titanato de bario (BaTiO3) presenta una estructura cristalina de perovskita clásica y posee propiedades como una elevada constante dieléctrica, ferroelectricidad y piezoelectricidad. Estas características lo convierten en un material versátil para diversos componentes electrónicos, ganándose el título de "pilar de la industria de la cerámica electrónica".
Los MLCC representan el ámbito de aplicación más crítico para el titanato de bario. En un MLCC, la capa dieléctrica cerámica es el componente central; su rendimiento determina directamente parámetros clave como la capacitancia, la resistencia a la tensión y las características de frecuencia. El titanato de bario es la materia prima principal de esta capa dieléctrica y representa aproximadamente el 70 % de los costes de materia prima de un MLCC.
El rápido crecimiento de sectores emergentes —como el 5G, los vehículos de nuevas energías (NEV), la inteligencia artificial (IA) y el Internet de las Cosas (IoT)— ha impulsado la demanda de titanato de bario. Por ejemplo, los MLCC utilizados en vehículos de nuevas energías requieren materiales dieléctricos de titanato de bario sometidos a procesos especializados de dopaje y modificación para garantizar un rendimiento estable en un rango de temperatura de -40 °C a 150 °C. Del mismo modo, los dispositivos de IA y los sensores IoT requieren grandes cantidades de MLCC en miniatura y componentes de memoria de bajo consumo; Esto requiere polvos de titanato de bario con tamaños de partícula a nanoescala y una gran uniformidad, además de propiedades ferroeléctricas y piezoeléctricas optimizadas. Cuanto mayor sea la potencia de computación de IA requerida, más estrictas serán las exigencias para el titanato de bario utilizado en los MLCC.
Lograr una alta capacitancia y capas ultrafinas en los MLCC depende del refinamiento de los granos del polvo y de la reducción del espesor de las láminas dieléctricas; procesos que exigen materiales base de alta calidad, equipos de producción avanzados y técnicas de fabricación compatibles.
El polvo de titanato de bario de alta gama dista mucho de ser una simple materia prima química; las importantes barreras técnicas y la dificultad para ampliar la capacidad de producción constituyen el desafío central que afronta la actual cadena de suministro del sector.
Los papeles de la wollastonita y la dolomita en los esmaltes
En la formulación de esmaltes, resulta crucial dominar los principios que rigen la sustitución de diversas materias primas; esto permite trascender las limitaciones de los ingredientes disponibles y, de este modo, crear esmaltes que se ajusten con precisión a las expectativas del creador.
La siguiente sección presenta dos materias primas de uso común en la elaboración de esmaltes: la wollastonita y la dolomita.
Ambos materiales pertenecen a la familia de los fundentes de base cálcica (que contienen magnesio); comparten funciones fundamentales similares y se utilizan con frecuencia en la preparación de esmaltes.
1. **Acción fundente:** Reducen la temperatura de fusión y la viscosidad del esmalte a altas temperaturas, favorecen la nivelación del esmalte y minimizan defectos tales como los poros (pinholes) y la retracción del esmalte.
2. **Mejora de propiedades:** Aumentan la dureza, la resistencia a la abrasión y la estabilidad química del esmalte; refuerzan la unión entre el cuerpo cerámico y el esmalte; y minimizan problemas como el cuarteo (crazing) y el descascarillado del esmalte.
3. **Control de la expansión térmica:** Regulan el coeficiente de expansión térmica del esmalte, optimizando así la compatibilidad entre el cuerpo cerámico y el esmalte.
4. **Refinamiento textural:** Contribuyen a mejorar la textura del esmalte, aportando un brillo suave a la superficie, y son compatibles con diversos tipos de esmaltes, incluidos los mates y los semitransparentes.
**III. Diferencias clave**
**1. Poder fundente y características de fusión**
**Wollastonita:** Presenta una alta eficiencia fundente y una cinética de fusión rápida, aunque su rango de fusión es relativamente estrecho. Reduce rápidamente la viscosidad del esmalte y favorece una rápida nivelación de su superficie, lo que la hace ideal para productos que requieren un alto grado de planitud superficial.
**Dolomita:** Su poder fundente es ligeramente inferior al de la wollastonita; sin embargo, posee un amplio rango de fusión y experimenta un proceso de fusión gradual. Esto le permite amortiguar eficazmente las fluctuaciones de temperatura a las que se somete el esmalte a altas temperaturas, ofreciendo una mayor adaptabilidad a las variaciones de posición dentro del horno y reduciendo la probabilidad de defectos como la sobre-fusión o el escurrido del esmalte.
**2. Coloración y textura del esmalte**
**Wollastonita:** Caracterizada por sus niveles extremadamente bajos de impurezas y su gran blancura, no interfiere con la coloración del esmalte. Ayuda a mantener una apariencia limpia y transparente en el esmalte, resultando idónea para esmaltes de alta blancura, esmaltes transparentes, esmaltes de colores claros y esmaltes con coloración de precisión; También realza la finura general de la textura del esmalte.
**Dolomita:** Contiene magnesio, el cual confiere una opacidad suave y lechosa a la superficie del esmalte. Su blancura es ligeramente inferior a la de la wollastonita, y la presencia de trazas de impurezas de hierro puede hacer que el esmalte adquiera un tenue matiz grisáceo; en consecuencia, no resulta adecuada para esmaltes de un blanco puro, pero es más idónea para esmaltes mates y opacos.
**3. Defectos de cocción y compatibilidad atmosférica**
**Wollastonita:** Presenta una pérdida por ignición (LOI) extremadamente baja y no genera prácticamente ningún gas a altas temperaturas, lo que se traduce en un riesgo muy reducido de defectos como poros (pinholes) y burbujas. Es compatible tanto con atmósferas de horno oxidantes como reductoras, y es resistente a problemas de decoloración tales como el "ahumado" (agrisamiento) o el amarilleamiento. **Dolomita:** Se caracteriza por una elevada pérdida por ignición y una significativa evolución de gases durante su descomposición a altas temperaturas; si se utiliza en cantidades excesivas o se somete a una cocción demasiado rápida, es propensa a provocar poros y ampollas. Bajo una atmósfera reductora, el contenido de magnesio puede comprometer la estabilidad cromática del esmalte; por consiguiente, resulta más adecuada para la cocción en una atmósfera oxidante.
**4. Expansión térmica y compatibilidad entre cuerpo y esmalte**
**Wollastonita:** Posee un coeficiente de expansión térmica moderado, lo que le permite regular eficazmente la expansión del esmalte. Es compatible tanto con cuerpos cerámicos de loza (cocción a temperaturas bajas o medias) como con cuerpos de porcelana (cocción a temperaturas medias o altas), ofreciendo una resistencia eficaz contra el cuarteado del esmalte.
**Dolomita:** Contiene magnesio y presenta un coeficiente de expansión térmica ligeramente inferior al de la wollastonita. Demuestra una adaptabilidad superior a diversos cuerpos cerámicos —particularmente a aquellos con un coeficiente de expansión relativamente bajo— y contribuye a minimizar el agrietamiento del esmalte provocado tanto por el enfriamiento como por el choque térmico.