

Phosphate dicalcique anhydre : son importance dans ces trois secteurs à haute valeur ajoutée
Le phosphate dicalcique anhydre (DCPA) est un matériau inorganique fonctionnel important, largement utilisé dans des domaines tels que l'industrie pharmaceutique, la réparation osseuse et les additifs alimentaires. Dans l'industrie pharmaceutique, le DCPA sert principalement d'agent de charge, de diluant et d'auxiliaire de désagrégation pour les comprimés et les gélules. Dans le domaine de la réparation osseuse, il peut se présenter sous forme de phase unique ou en combinaison avec d'autres phases de phosphate de calcium ; en tant que nouveau matériau pour la réparation des défauts osseux, il offre des perspectives prometteuses pour les applications biomédicales. Dans le secteur de l'alimentation animale, le DCPA agit comme un complément très efficace apportant à la fois du calcium et du phosphore, favorisant le développement du squelette et améliorant les performances de production du bétail et de la volaille. Dans l'industrie agroalimentaire, il est couramment utilisé comme agent d'enrichissement nutritionnel et comme agent anti-agglomérant. Compte tenu de la diversité de ses applications, le DCPA suscite un intérêt croissant de la part des chercheurs.
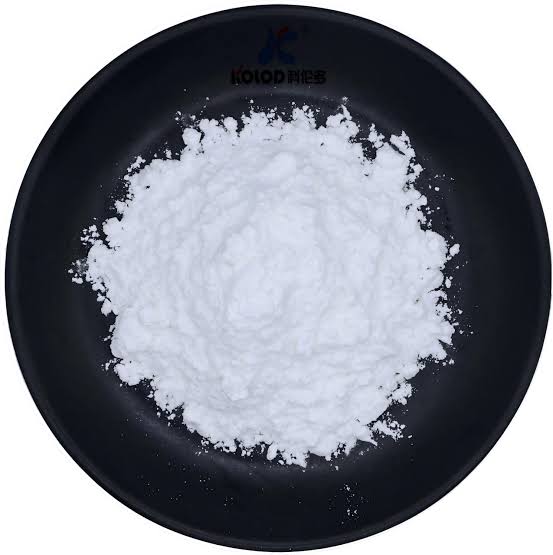
Le phosphate dicalcique anhydre (DCPA) se présente sous la forme d'une poudre blanche inodore et insipide, cristallisant dans le système triclinique (forme également connue sous le nom de monétite). Sa maille élémentaire est maintenue par une combinaison de trois types de liaisons hydrogène et de liaisons Ca-O. Pratiquement insoluble dans l'eau ou l'éthanol, il se dissout aisément dans l'acide chlorhydrique ou nitrique dilué. Stable à température ambiante, il est non hygroscopique et ne subit ni transition de phase ni hydratation pour former la forme dihydratée ; toutefois, il se transforme en pyrophosphate de calcium à haute température. Le principal mécanisme de déformation du DCPA est la rupture fragile, ce qui réduit la sensibilité à la déformation et facilite le passage d'une production d'essai en laboratoire à une application à l'échelle industrielle.
Le marché mondial du phosphate dicalcique anhydre poursuit son expansion régulière, avec un taux de croissance annuel composé projeté de 5,5 % pour les cinq prochaines années. Cette croissance est principalement portée par trois secteurs clés en aval : l'alimentation animale, l'industrie pharmaceutique et l'industrie agroalimentaire.
Le secteur de l'alimentation animale représente la part la plus importante ; en tant que complément efficace en calcium et en phosphore, la fonction première du produit — favoriser le développement du squelette et améliorer la productivité du bétail et de la volaille — stimule une demande soutenue parallèlement à la hausse mondiale de la consommation de viande, tandis que la tendance à la montée en gamme renforce encore les volumes d'utilisation. Bien que le secteur pharmaceutique représente une part de marché relativement modeste, il offre une forte valeur ajoutée produit ainsi qu'un potentiel de croissance considérable. Le phosphate dicalcique anhydre de qualité pharmaceutique et de haute pureté est largement utilisé dans les formes galéniques solides orales comme agent de charge, désagrégant et agent favorisant la dissolution ; il joue un rôle crucial dans l'amélioration de la biodisponibilité des médicaments peu solubles. Portée par l'expansion du marché mondial des médicaments génériques, les progrès des technologies de formulation innovantes et la nécessité croissante d'assurer l'observance thérapeutique des patients, la demande pour des produits de qualité pharmaceutique ne cesse de croître, créant ainsi des opportunités structurelles sur le marché.
À l'échelle régionale, la zone Asie-Pacifique — emmenée par la Chine — s'impose comme le marché mondial connaissant la croissance la plus rapide pour le phosphate dicalcique anhydre, grâce à un secteur de l'élevage massif, une industrie pharmaceutique en plein essor et un marché de consommation en constante montée en gamme.
Grâce à sa grande pureté, son excellente biocompatibilité et la stabilité de ses propriétés physico-chimiques, le phosphate dicalcique anhydre présente une valeur irremplaçable dans des domaines tels que les excipients pharmaceutiques, les matériaux de réparation osseuse et les additifs pour l'alimentation animale. À l'avenir, le potentiel de marché du phosphate dicalcique anhydre devrait continuer à s'étendre, sous l'impulsion de plusieurs facteurs : la demande croissante de solutions pour la santé osseuse liée au vieillissement de la population, le développement rapide des médicaments génériques et biologiques, ainsi que l'expansion à grande échelle de l'élevage mondial de bétail et de volailles.
Quelles sont les utilisations médicinales du talc ?
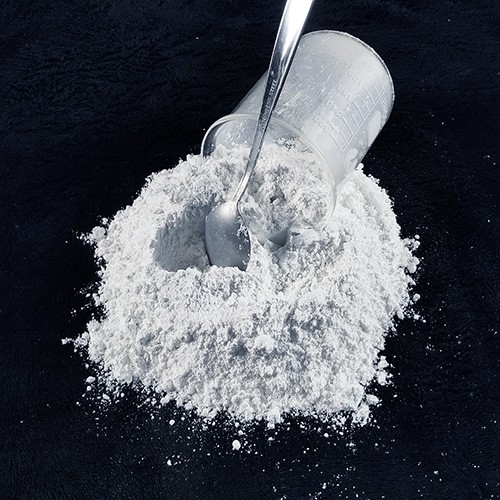
Le talc est une substance silicatée blanche et pulvérulente très répandue ; une fois finement purifié, il est incolore, inodore et d'une innocuité exceptionnelle. Extrêmement polyvalent, il sert non seulement d'ingrédient médicinal direct, mais aussi de matière première essentielle dans la préparation de remèdes de médecine traditionnelle chinoise et dans l'industrie cosmétique, jouant un rôle clé tant dans la vie quotidienne que dans les secteurs pharmaceutique et de la beauté. Nous présentons ci-dessous une analyse détaillée des propriétés fondamentales et de la valeur médicinale du talc pour ceux qui souhaitent en savoir plus.
Bienfaits et fonctions du talc
1. Élimination de la chaleur et soulagement de la chaleur estivale
Le talc possède des propriétés qui aident à dissiper les toxines liées à la chaleur interne. Il est particulièrement adapté à une utilisation estivale et s'avère efficace pour traiter les coups de chaleur dus aux températures élevées ; il peut être associé à des plantes médicinales telles que la réglisse crue et l'eupatoire (*Peilan*). De plus, en cas de douleurs et de démangeaisons liées aux éruptions cutanées dues à la chaleur (miliaria) en été, le talc peut être appliqué directement sur la zone affectée, procurant un soulagement notable.
2. Soulagement de la diarrhée
Le talc possède des propriétés astringentes marquées ; il dissipe l'humidité-chaleur interne et réduit l'inflammation intestinale. Il est efficace contre les diarrhées causées par l'invasion de toxines liées à la chaleur et peut être pris en association avec des plantes médicinales comme les graines de plantain (*Cheqianzi*) et le poria (*Fuling*). Il peut également être utilisé avec des graines de plantain et de la tige d'akébia (*Mutong*) pour favoriser la diurèse et atténuer des symptômes tels que les mictions difficiles ou les œdèmes.
3. Protection de la muqueuse gastro-intestinale
Lorsqu'il est utilisé à des fins médicinales, le talc est bénéfique pour la muqueuse gastro-intestinale. Outre ses effets de dissipation de la chaleur, de détoxification et de réduction de l'inflammation, il aide à stopper les vomissements et la diarrhée tout en protégeant la muqueuse contre les dommages bactériens et viraux. Il favorise également la réparation de la paroi gastro-intestinale lésée, soulageant ainsi des affections telles que la gastrite aiguë ou chronique et les ulcères gastriques.
Valeur médicinale du talc
Le talc est très apprécié en médecine traditionnelle chinoise, notamment pour le traitement de l'eczéma. Il est souvent formulé sous forme de solution médicamenteuse — parfois associé à de la calamine — et appliqué directement sur les zones affectées. Des applications fréquentes peuvent aider à traiter l'eczéma et à soulager rapidement la douleur et les démangeaisons qui y sont associées.
Caractéristiques fonctionnelles de sept catégories courantes de dispersants
Un dispersant est un polymère amphiphile comportant à la fois des structures hydrophiles et hydrophobes ; il stabilise la dispersion de solides ou de liquides au sein de milieux incompatibles grâce à des mécanismes tels que la répulsion électrostatique ou l'encombrement stérique polymérique, en assurant le fonctionnement efficace des groupes hydrophiles et hydrophobes de la molécule.
Les dispersants trouvent de nombreuses applications et se déclinent en une grande variété de types ; ils sont principalement classés en sept catégories majeures : anioniques, cationiques, non ioniques, amphotères, électriquement neutres, polymériques et hyperdispersants.
Dispersants anioniques
En termes de rapport coût-efficacité et de performance de dispersion, les dispersants anioniques sont considérés comme des additifs prometteurs et largement utilisés dans l'industrie.
Les dispersants anioniques se composent de deux éléments structurels : un groupe hydrophile chargé négativement et une chaîne hydrocarbonée lipophile.
Dispersants cationiques
La structure moléculaire des dispersants cationiques comprend généralement deux parties : un groupe hydrophile chargé positivement et une chaîne hydrocarbonée lipophile ; les composés formés par l'association de ces deux parties constituent des tensioactifs cationiques.
Les dispersants cationiques présentent une adsorption exceptionnellement forte sur les surfaces des matériaux et sont largement utilisés avec des pigments tels que le noir de carbone et les pigments organiques.
Dispersants non ioniques
Les dispersants non ioniques sont constitués de composés qui ne s'ionisent pas et ne portent pas de charge électrique. Bien qu'ils puissent réduire la tension superficielle et améliorer la mouillabilité — et que leur pouvoir dispersant soit généralement plus faible que celui des dispersants ioniques (anioniques/cationiques) — ils offrent d'excellents résultats de dispersion dans des systèmes ou matériaux spécifiques, tels que les milieux de dispersion sensibles au pH, les systèmes à charges multiples et les solvants organiques.
Actuellement, les dispersants non ioniques les plus courants sur le marché — et les plus largement utilisés — comprennent les adduits d'oxyde d'éthylène et d'acides gras (R-COO(CH2CH2O)nH), les dérivés de polyéthylèneimine ((NHCH2CH2)nNH2) et les polyols de polyéthylène glycol (HO(CH2CH2O)nH).
Dispersants amphotères
Les polymères amphotères, également appelés polyampholytes, contiennent des motifs répétitifs issus à la fois de monomères cationiques et anioniques.
Les dispersants amphotères courants incluent les carboxylates et les sulfonates ; parmi les dispersants de type carboxylate, les types « acides aminés » et « bétaïne » sont les plus répandus. Dispersants électronutres
La caractéristique fondamentale des dispersants électronutres réside dans le fait que les tailles de leurs groupes fonctionnels organiques anioniques et cationiques sont sensiblement égales ; la molécule dans son ensemble est électriquement neutre tout en présentant une certaine polarité.
L'oléylamino-oléate est un dispersant électronutre courant sur le marché, apprécié pour la diversité de ses applications. Dispersants polymères : En tant que classe spécifique de polymères, les dispersants polymères se distinguent par une masse molaire élevée et d'excellentes capacités de dispersion. Ces propriétés découlent principalement de la présence simultanée de groupes hydrophiles et hydrophobes au sein de leur structure moléculaire. Parmi les types courants de dispersants polymères, on trouve les copolymères d'acide (méth)acrylique et de (méth)acrylate, ainsi que les polyéthers de faible masse molaire dérivés de l'acide polyhydroxystéarique. Leur structure moléculaire peut être élaborée de trois manières : par greffage de chaînes hydrophobes sur un squelette hydrophile, par greffage de chaînes hydrophiles sur un squelette hydrophobe, ou par agencement alterné de segments hydrophiles et hydrophobes.
Hyperdispersants
Les hyperdispersants sont des copolymères à blocs comportant de multiples groupes d'ancrage au sein de leur structure moléculaire. Ils assurent un excellent mouillage et une dispersion optimale à la surface des pigments — s'avérant particulièrement efficaces pour les pigments difficiles à disperser tels que le dioxyde de titane et le bleu de phtalocyanine — et améliorent considérablement des propriétés telles que la fluidité du revêtement, le brillant et l'adhérence, grâce notamment à la forte affinité qu'ils établissent avec la surface du pigment.
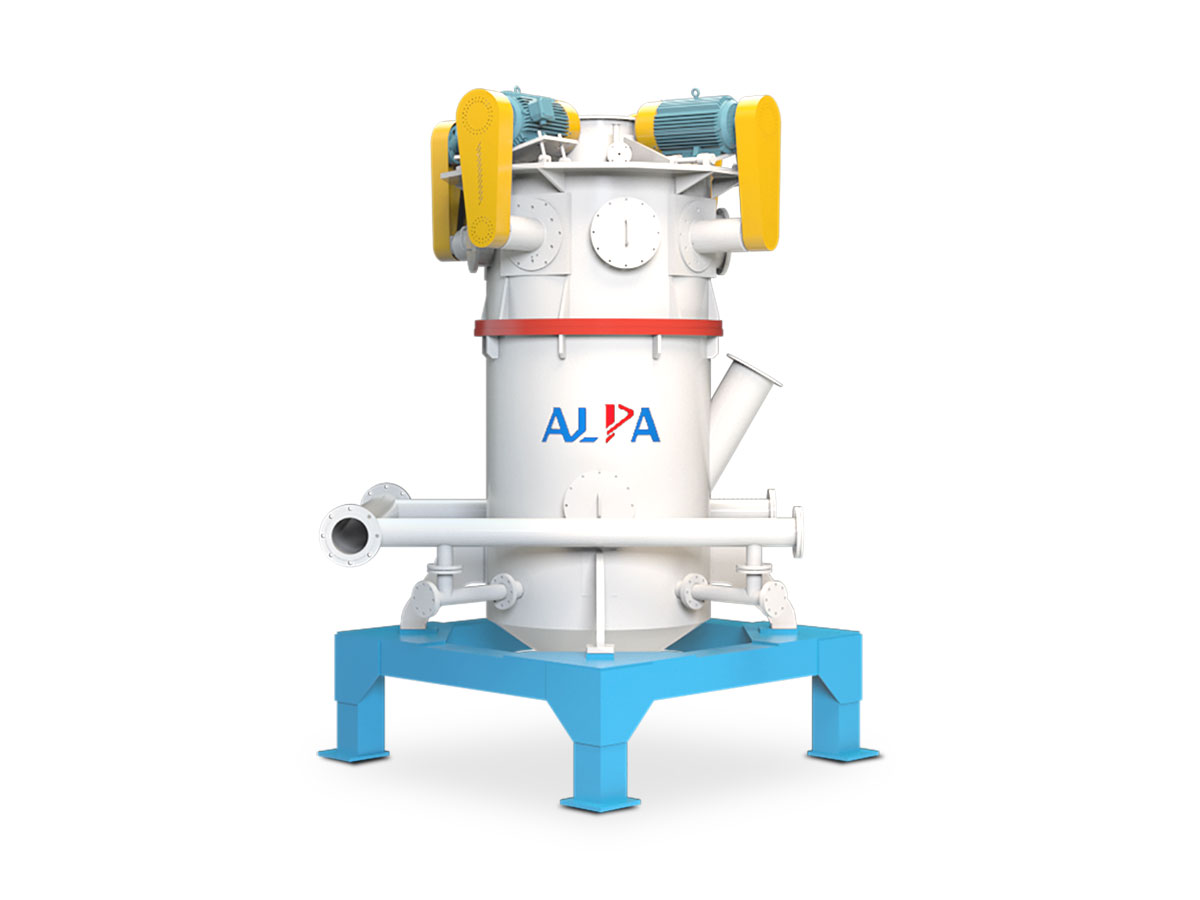
Comment choisir un broyeur à jet pour la pulvérisation de sels de lithium ?
Le broyeur à jet est un équipement essentiel pour la pulvérisation ultrafine, capable de réduire des matériaux en poudres dont la taille des particules se situe dans la gamme du micromètre. Également appelé broyeur à jet d'air ou broyeur à énergie fluide, il utilise des flux de gaz à haute vitesse ou de la vapeur surchauffée pour pulvériser les matériaux grâce à des collisions interparticulaires, des frottements et des phénomènes de cisaillement. Dans le secteur des matériaux pour batteries de nouvelle génération, les fabricants de sels de lithium de qualité batterie doivent pulvériser davantage le carbonate ou l'hydroxyde de lithium (produits cristallisés et séchés) afin de répondre aux exigences de transformation des fabricants de batteries au lithium en aval. Actuellement, l'industrie utilise principalement des broyeurs à jet pour pulvériser les particules séchées de sels de lithium de qualité batterie et atteindre les spécifications requises en matière de granulométrie.
Compte tenu des caractéristiques de production des sels de lithium de qualité batterie, la conception d'équipement prédominante est celle à lit fluidisé. L'installation d'un classificateur à la sortie du broyeur à jet à lit fluidisé permet, grâce à l'action synergique du lit fluidisé et du classificateur, de garantir que le sel de lithium produit est conforme aux spécifications de l'utilisateur concernant la taille et la distribution granulométrique des particules.
Le principe de fonctionnement du broyeur à jet à lit fluidisé (à jets opposés) consiste à diriger un gaz à travers un ensemble de buses (plus de deux) pour créer un champ d'écoulement à jets opposés dans la chambre de broyage, fluidisant ainsi le matériau. Au point de convergence des jets, les particules subissent des collisions, des frottements et des impacts intenses, entraînant leur pulvérisation. Sous l'effet d'une pression négative, la poudre pulvérisée traverse le classificateur ; le produit conforme aux spécifications est récupéré par un séparateur à cyclone et un dépoussiéreur, tandis que les particules plus grossières, non conformes, retombent par gravité dans la zone de broyage pour y être traitées à nouveau.
Par rapport à d'autres broyeurs, les modèles à lit fluidisé offrent des avantages tels qu'une distribution granulométrique étroite, une efficacité de broyage élevée, une faible consommation d'énergie, une contamination minimale du produit et une usure réduite des composants ; toutefois, le coût initial de l'équipement est relativement élevé. Comme le matériau doit être fluidisé pour être pulvérisé par les jets de gaz, ces broyeurs exigent généralement que le matériau d'alimentation présente une certaine finesse initiale — une condition particulièrement critique pour les matériaux à haute densité.
En tant que technologie efficace de broyage ultrafin, le broyage à jet est devenu une étape cruciale dans la production de sels de lithium de qualité batterie. La mise en service de ces équipements de broyage à jet requiert un haut niveau d'expertise technique et de professionnalisme ; En cours de fonctionnement, les utilisateurs doivent veiller à assurer un temps de séjour suffisant de la matière, maintenir une pression d'alimentation en air stable et respecter scrupuleusement les procédures d'exploitation afin d'obtenir des performances de broyage optimales, réduisant ainsi la consommation d'énergie et garantissant une qualité de produit constante.
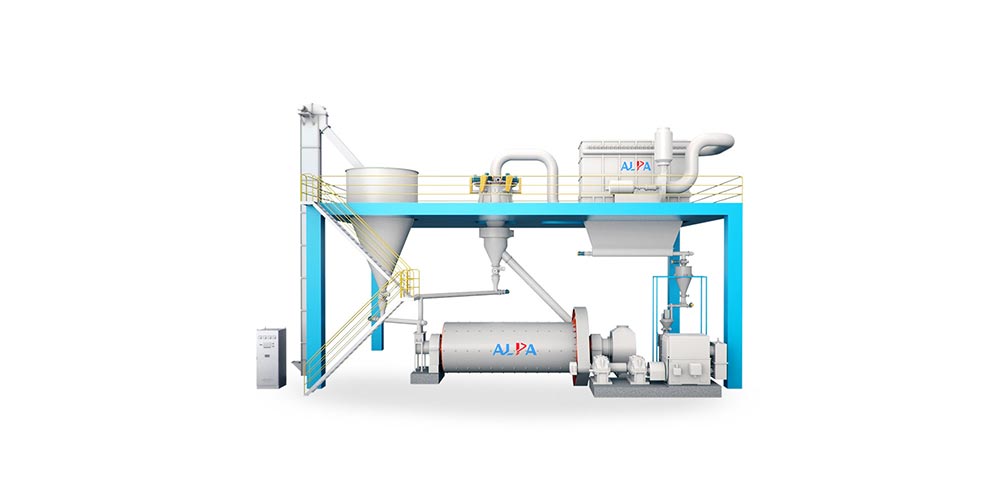
Les particules de broyage augmentent la valeur
Face à la demande croissante de particules fines dans des secteurs tels que l'agroalimentaire et la chimie fine, la technologie de broyage ultrafin suscite un vif intérêt. Parmi les technologies de broyage ultrafin courantes, on trouve le broyage par jet d'air, le broyage colloïdal et le broyage à billes. Le broyage à billes est une méthode qui exploite l'énergie mécanique et les effets thermiques pour modifier la structure et les propriétés des matériaux par friction, collision et cisaillement. Il présente l'avantage de stabiliser les échantillons, de produire des produits de haute qualité, de réduire les coûts et d'être respectueux de l'environnement et non polluant. Il est largement utilisé pour le broyage de divers minéraux, produits alimentaires, pharmaceutiques et chimiques.
Le principe de fonctionnement d'un broyeur à billes repose sur la rotation du matériau autour de l'arbre, tandis que le plateau de support tourne en sens inverse. La combinaison de ces deux vitesses génère une force centrifuge qui soumet l'échantillon à une friction et un cisaillement suffisants, permettant ainsi d'obtenir une poudre ultrafine.
Les procédés de broyage à billes peuvent être classés en deux catégories : à sec et par voie humide, selon l'ajout ou non d'un milieu de dispersion liquide pendant le broyage. Le broyage à sec consiste à introduire directement des matières sèches dans le broyeur. Ce procédé présente des avantages tels qu'un cycle court, une utilisation simple et une faible consommation d'énergie, ce qui explique son utilisation répandue dans des secteurs traditionnels comme la transformation des céréales. Le broyage humide, quant à lui, nécessite l'ajout d'un milieu de dispersion à la matière. La pulvérisation s'effectue par friction, collision et impact entre le milieu de broyage et la matière. Bien que les paramètres et les conditions de fonctionnement du broyage humide soient plus complexes et nécessitent souvent l'ajout d'adjuvants de broyage, la structure de son équipement est relativement simple et le produit obtenu présente une bonne uniformité de broyage. Qu'il s'agisse d'un procédé à sec ou humide, le broyage ultrafin permet de transformer les matières premières alimentaires en poudres de différentes granulométries grâce à de puissantes forces de cisaillement, d'impact et de collision, répondant ainsi à divers besoins applicatifs.
Il existe de nombreux types de broyeurs à billes, et l'efficacité du broyage dépend de multiples facteurs, tels que la densité du matériau à broyer, le nombre et la taille des billes, la vitesse, la durée et la température de broyage, le rapport billes/matériau, le taux de remplissage, etc. La combinaison de ces variables induit une forte variation de l'énergie fournie par un broyeur à billes. À faible énergie, on observe uniquement une réduction de la taille des particules et une augmentation de la surface spécifique ; en revanche, à haute énergie (broyage à billes à haute énergie), on peut obtenir la rupture des liaisons chimiques et des réactions chimiques. Par conséquent, il est nécessaire de déterminer les conditions de broyage optimales en fonction de l'effet recherché.
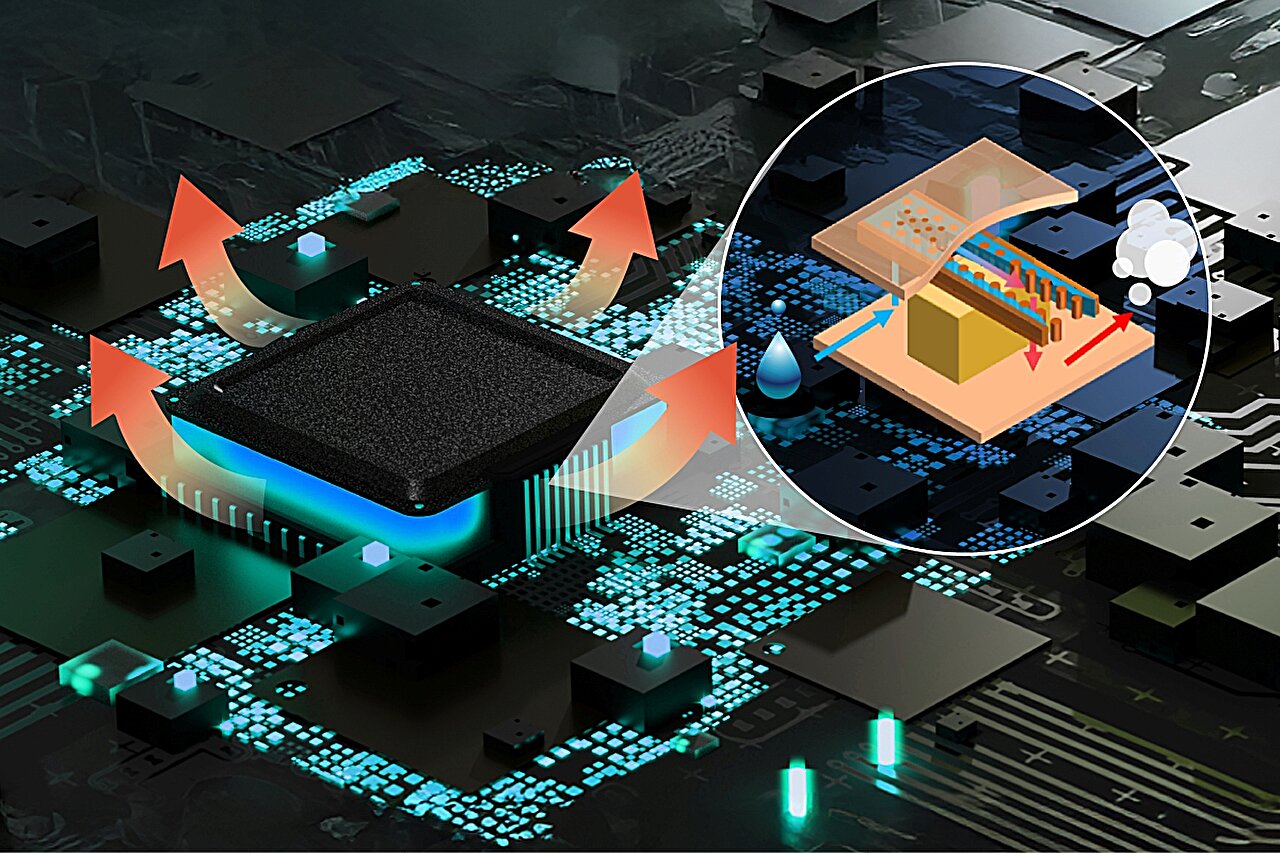
Application de la poudre de diamant à la dissipation thermique pour les puces haut de gamme
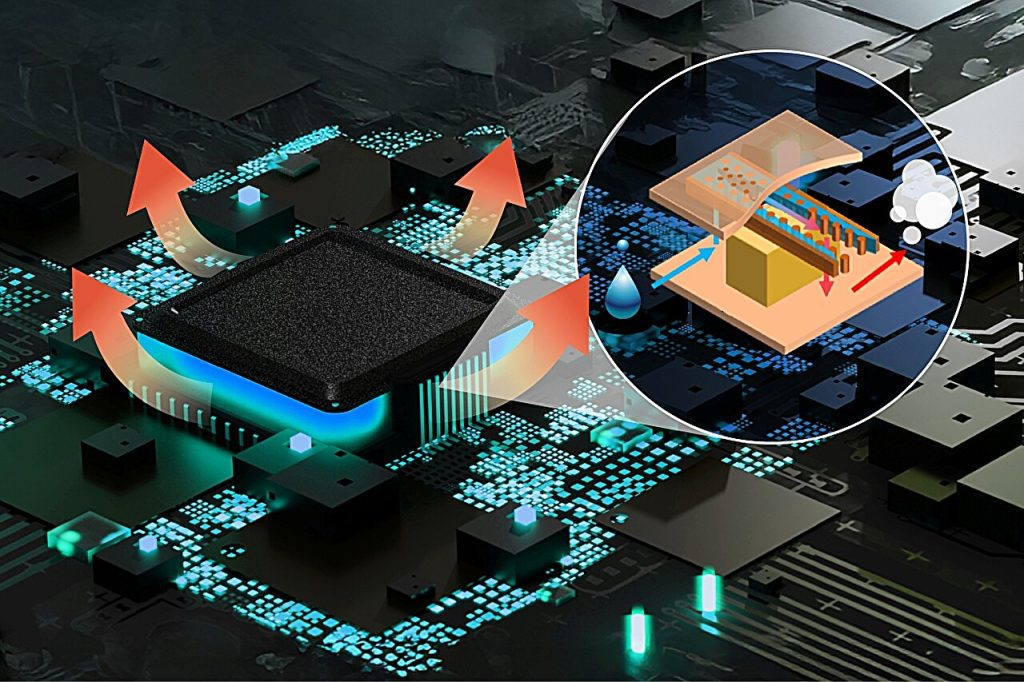
Face à l'évolution rapide de la puissance de calcul en IA et aux défis croissants de gestion thermique des puces haut de gamme, le diamant — un matériau doté d'une conductivité thermique exceptionnelle — s'impose comme un nouveau matériau semi-conducteur prometteur.
La conductivité thermique supérieure du diamant découle de sa microstructure unique, où le transfert de chaleur repose principalement sur les vibrations du réseau cristallin. L'énergie de liaison extrêmement élevée des liaisons C-C et la faible masse des atomes de carbone limitent les vibrations atomiques au voisinage du minimum d'énergie potentielle ; cette caractéristique confère au matériau une conductivité thermique exceptionnellement élevée. Parallèlement, comme tous les électrons de valence du diamant sont engagés dans des liaisons et ne peuvent se déplacer librement, le matériau agit comme un excellent isolant électrique. Cette combinaison de conductivité thermique élevée et d'isolation électrique élargit considérablement ses applications potentielles.
Les poudres de diamant à l'échelle micrométrique ou nanométrique — caractérisées par une distribution granulométrique étroite, une morphologie favorable, une grande pureté et un minimum de défauts internes — présentent une conductivité thermique remarquable. Elles peuvent être incorporées dans des composites à matrice métallique pour servir de dissipateurs thermiques ou de substrats de dissipation, ou utilisées comme charges fonctionnelles dans la fabrication de matériaux d'interface thermique tels que les pâtes, adhésifs et pads thermiques.
**Préparation de la micropoudre de diamant**
Actuellement, la principale méthode industrielle de production de micropoudre de diamant est la synthèse statique à haute température et haute pression (HTHP), suivie d'une étape de broyage. Ce procédé utilise comme matière première des particules de diamant monocristallin à gros grains — synthétisées par la méthode statique HTHP — qui sont ensuite soumises à des étapes de broyage, de purification et de classification.
**(1) Préparation de la matière première diamant**
La méthode HTHP utilise de la poudre de graphite et de la poudre de catalyseur métallique comme matières premières principales. Dans des conditions de haute température (généralement entre 1300 et 1700 °C) et de haute pression (5 à 7 GPa), le catalyseur facilite une transition de phase qui transforme la source de carbone (graphite) en diamant.
**(2) Broyage et mise en forme**
Les procédés de broyage et de mise en forme influencent directement la morphologie des particules et le rendement en termes de granulométrie cible. En général, il existe deux méthodes fondamentales pour réduire un matériau relativement grossier à des dimensions micrométriques ou sub-micrométriques : l'impact mécanique et le broyage par jet.
(3) Classification
La classification granulométrique est une étape cruciale du processus de production de la micropoudre de diamant ; elle influence directement tant l'efficacité de la production que la qualité du produit. Actuellement, de nombreux fabricants utilisent une combinaison de méthodes de sédimentation naturelle et de centrifugation pour produire une gamme complète de poudres fines, allant des granulométries les plus fines aux plus grossières.
Application liée à la conductivité thermique I : La solution optimale pour les charges thermiques
Les charges thermiques sont dispersées au sein d'une matrice polymère (telle que la résine de silicone ou époxy) pour former un matériau composite. Ce matériau comble les interstices microscopiques entre les composants générateurs de chaleur et les dissipateurs thermiques, réduisant ainsi la résistance thermique de contact et établissant un réseau continu de conduction thermique pour dissiper rapidement la chaleur accumulée. En tant que matière première essentielle des matériaux d'interface thermique — notamment les pâtes thermiques, les pads et les résines d'encapsulation — ces charges déterminent directement l'efficacité et la stabilité du système de gestion thermique.
Application liée à la conductivité thermique II : Matériaux composites haute performance diamant/métal
S'appuyant sur les excellentes propriétés physiques du diamant — telles qu'une conductivité thermique élevée, un faible coefficient de dilatation et une faible densité — les chercheurs développent depuis quelques années des matériaux composites à base de métal et à haute conductivité thermique, utilisant des particules de diamant comme renforts. Les propriétés thermophysiques exceptionnelles des composites diamant/métal leur confèrent un potentiel d'application important dans le domaine du conditionnement et de l'encapsulation des composants.
Face à la demande croissante en matière de gestion thermique, la poudre de diamant est appelée à connaître une croissance significative. Grâce aux améliorations constantes des technologies de modification de surface et de fabrication des composites, les limitations actuelles liées aux interfaces seront progressivement surmontées, positionnant la poudre de diamant comme un matériau critique et indispensable pour la gestion thermique haut de gamme dans l'industrie des semi-conducteurs.
Applications variées de la calcite et solutions de broyage standard
La calcite est un minéral non métallique composé principalement de carbonate de calcium (CaCO₃) et a une dureté Mohs de 3. Caractérisée par une blancheur élevée et une stabilité chimique, elle sert de charge fonctionnelle indispensable dans des secteurs tels que les plastiques, les revêtements, le caoutchouc, les matériaux de construction et la désulfuration après avoir subi un broyage et un traitement.
Il existe une idée fausse très répandue selon laquelle l’industrie du broyage des poudres est le domaine exclusif des usines de traitement du minerai. En réalité, les fabricants de produits finaux, tels que les plastiques, les revêtements, le caoutchouc et les produits de soins personnels, apparaissent comme le segment de demande qui connaît la croissance la plus rapide dans ce secteur. L'établissement de lignes de broyage internes permet aux entreprises de contrôler la blancheur, la finesse et la teneur en humidité de la poudre directement à la source, garantissant ainsi une adéquation parfaite à leurs formulations spécifiques tout en éliminant les majorations intermédiaires ; cela représente une stratégie viable pour réduire les coûts et améliorer l’efficacité dans le paysage industriel actuel.
Une ligne complète de production de poudre de calcite comprend cinq étapes clés : le concassage, le séchage (selon les besoins), le broyage, la classification et la collecte, ainsi que le stockage et l'emballage. L'ensemble de la ligne fonctionne sous un système étanche à pression négative et offre une finesse réglable, ce qui la rend adaptée au traitement de gros volumes de poudres standards. La répartition suivante décrit le flux de processus standardisé, en se concentrant sur l'usine Raymond et les systèmes d'usine de style européen, des technologies ayant fait leurs preuves dans l'industrie.
1. Prétraitement : Concassage
Objectif : Broyer le minerai brut à une taille d'alimentation adaptée au broyeur (recommandé 10 à 30 mm), garantissant une alimentation uniforme et créant des conditions optimales pour un broyage stable.
La calcite a une dureté modérée (dureté Mohs de 3) et nécessite une pression de concassage relativement faible :
· Pour le concassage primaire, un concasseur à mâchoires peut être utilisé pour réduire les gros morceaux de minerai brut à une plage de 30 à 50 mm ;
· Si les morceaux de matières premières sont surdimensionnés ou si une capacité de production plus élevée est requise, une étape secondaire de concassage fin utilisant un concasseur à percussion ou un concasseur à marteaux peut être ajoutée. Cela stabilise le contrôle de la taille de l'alimentation et évite les blocages de matériaux qui pourraient nuire à l'efficacité du broyage.
Les concasseurs à mâchoires, les concasseurs à percussion et les concasseurs à marteaux sont des équipements auxiliaires standard pour les lignes de production complètes et peuvent être sélectionnés en fonction des exigences de capacité spécifiques.
2. Séchage (facultatif/au besoin)
La calcite stockée à l’extérieur est sujette à l’absorption d’humidité. Lorsque la teneur en humidité de la matière première dépasse 5 %, il est recommandé d'ajouter une étape de séchage pour empêcher la matière de coller aux murs ou d'obstruer la chambre de broyage et les canalisations, garantissant ainsi une production continue.
Options de configuration : les lignes de production petites à moyennes peuvent utiliser un four de séchage à air chaud externe ; les lignes à grande échelle ou celles situées dans des régions humides peuvent utiliser un système de séchage intégré qui effectue la déshydratation simultanément avec le broyage pour une plus grande efficacité. Les sources de chaleur peuvent être adaptées à différents types de fours, tels que les unités alimentées au gaz naturel, à la biomasse ou au charbon.
3. Broyage et classification des carottes (étape clé)
Le matériau ayant subi un concassage (et un séchage) est transporté vers le broyeur pour être broyé via un élévateur à godets et un alimentateur quantitatif. Un système de classification dynamique des poudres à fréquence variable est installé au sommet du broyeur ; la finesse du produit fini est contrôlée avec précision en ajustant la vitesse du rotor. La poudre fine répondant aux spécifications est transportée par le flux d'air vers le collecteur, tandis que les particules grossières retombent automatiquement dans la chambre de broyage pour être rebroyées, garantissant ainsi une finesse constante du produit et une répartition uniforme de la taille des particules.
4. Collecte de poussière écologique à pression négative
L'ensemble du système utilise un processus de circulation à pression négative combiné à un dépoussiéreur à impulsions à haute efficacité pour filtrer et collecter la poussière de manière centralisée, garantissant ainsi un environnement d'atelier sans poussière et le respect des normes d'émission. Ce composant est un élément standard de la chaîne de production et est essentiel pour garantir la conformité réglementaire.
5. Entreposage et emballage automatisés
La poudre finie collectée est stockée dans des silos scellés et résistants à l’humidité, avec des zones séparées pour différents niveaux de finesse afin d’éviter toute contamination croisée. Les lignes orientées vers l'exportation peuvent être équipées de machines de conditionnement automatiques (prenant en charge à la fois les formats de sacs en vrac et de petits emballages), tandis que les installations de production internes peuvent utiliser un système de transport pneumatique scellé pour transporter la poudre directement jusqu'à l'atelier de production.
Applications du nitrure d'aluminium dans l'industrie des semi-conducteurs
Substrats pour le conditionnement électronique
Avec l'essor et l'adoption des dispositifs de puissance — en particulier les semi-conducteurs de troisième génération — les composants semi-conducteurs évoluent de plus en plus vers une puissance accrue, la miniaturisation, l'intégration et la multifonctionnalité. Cette évolution impose des exigences plus élevées en matière de performance des substrats de conditionnement. Les matériaux céramiques couramment utilisés pour ces substrats comprennent l'oxyde d'aluminium (Al2O3), le nitrure d'aluminium (AlN), le nitrure de silicium (Si3N4), l'oxyde de béryllium (BeO) et le carbure de silicium (SiC).
Comparé aux autres céramiques, l'AlN présente une conductivité thermique supérieure ; sa conductivité thermique théorique à température ambiante peut atteindre 320 W/(m·K) — soit huit à dix fois celle de l'alumine — tandis qu'en conditions de production réelle, elle peut s'élever jusqu'à 200 W/(m·K). De plus, les céramiques en AlN se distinguent par une dureté élevée, un coefficient de dilatation thermique proche de celui du silicium, une résistivité volumique élevée ainsi qu'une constante diélectrique et des pertes diélectriques faibles. Par ailleurs, ce matériau est non toxique et résiste aux températures élevées ainsi qu'à la corrosion. Ses performances globales surpassent celles de l'alumine et de l'oxyde de béryllium, ce qui en fait un matériau idéal pour les substrats de semi-conducteurs et le conditionnement de dispositifs électroniques de nouvelle génération.
Composants pour équipements de fabrication de semi-conducteurs
En raison de leurs propriétés physiques et chimiques uniques, les céramiques en nitrure d'aluminium jouent un rôle de plus en plus crucial dans l'industrie des semi-conducteurs. Dans le domaine de la fabrication de semi-conducteurs, le mandrin électrostatique (ESC) constitue un composant essentiel ; sa conception et le choix des matériaux sont déterminants pour la stabilité et l'efficacité de l'ensemble du processus de production. Étant donné que les mandrins électrostatiques doivent fonctionner de manière stable dans des environnements de plasma ainsi qu'au contact de gaz corrosifs à haute température, les matériaux utilisés doivent présenter une résistance aux chocs thermiques, au bombardement par plasma et à la corrosion chimique.
L'alumine et le nitrure d'aluminium sont les matériaux les plus répandus pour la fabrication de mandrins électrostatiques. Parmi eux, la céramique en nitrure d'aluminium (AlN) est considérée comme le matériau de choix grâce à un ensemble de propriétés remarquables, notamment une conductivité thermique élevée, une stabilité chimique supérieure, de faibles pertes diélectriques et une constante diélectrique réduite, ainsi qu'un coefficient de dilatation thermique proche de celui du silicium. Ces caractéristiques garantissent non seulement l'intégrité structurelle et la stabilité fonctionnelle du mandrin électrostatique dans des conditions d'exploitation extrêmes, mais améliorent également les performances globales et la fiabilité du processus de fabrication des semi-conducteurs. Pour optimiser les céramiques en AlN destinées aux mandrins électrostatiques de type Johnsen-Rahbek (J-R), il est nécessaire de produire des céramiques denses présentant une résistivité à température ambiante comprise entre 10⁸ et 10¹² Ω·cm, tout en utilisant des températures de frittage plus basses.
Matériaux de substrat pour semi-conducteurs
Ces dernières années, le nitrure d'aluminium (AlN) s'est imposé comme un semi-conducteur à très large bande interdite de nouvelle génération très prometteur et comme un matériau stratégique essentiel, grâce à ses propriétés exceptionnelles. Avec une bande interdite de 6,2 eV à température ambiante, l'AlN possède des propriétés électriques, thermiques et acousto-optiques remarquables qui compensent les limitations physiques des matériaux semi-conducteurs de première et deuxième génération, tels que le silicium et l'arséniure de gallium.
Matériaux en couches minces de nitrure d'aluminium (AlN)
Les couches minces d'AlN sont des matériaux semi-conducteurs à bande interdite directe qui présentent d'excellentes propriétés mécaniques, électriques et optiques. Si les dispositifs émetteurs de lumière bleue et verte à base de GaN ont connu des progrès rapides ces dernières années, la croissance du GaN se heurte à un goulot d'étranglement dû au manque de substrats appropriés. Compte tenu de l'excellente compatibilité de réseau cristallin et thermique entre l'AlN et le GaN, la croissance de couches minces d'AlN de haute qualité revêt une importance capitale ; elles peuvent servir de couches tampons pour améliorer la qualité cristalline du GaN, optimisant ainsi les performances de dispositifs tels que les détecteurs.
Grâce à ses propriétés multifonctionnelles alliant dissipation thermique, isolation électrique et large bande interdite, le nitrure d'aluminium est considéré comme l'élément central des sources lumineuses à l'état solide, de l'électronique de puissance et des dispositifs radiofréquences hyperfréquences. Il se situe à la pointe de la recherche mondiale en technologie des semi-conducteurs et constitue un enjeu de concurrence stratégique. Alors que la demande en puissance de calcul pour l'IA explose, la dissipation thermique est devenue une technologie clé, tout aussi importante que la conception des transistors. Bien qu'il soit actuellement confronté à des défis liés aux coûts de préparation et à la maturité des procédés, ce matériau offre de grandes perspectives de développement pour résoudre les problèmes de gestion thermique et les limitations liées aux hautes fréquences et aux hautes tensions des futurs semi-conducteurs.
Derrière la pénurie de MLCC : le titanate de baryum, véritable élément vital
Sous l'impulsion conjuguée de la puissance de calcul liée à l'IA et du secteur des nouvelles énergies, l'industrie des condensateurs céramiques multicouches (MLCC) connaît une nouvelle phase de tension entre l'offre et la demande.
Souvent qualifiés de « riz de l'industrie électronique », les MLCC sont les composants électroniques fondamentaux les plus répandus et les plus omniprésents du secteur.
Avec l'essor du marché des serveurs d'IA, le volume de MLCC utilisés dans ces systèmes double. La demande de MLCC pour les serveurs d'IA devrait être multipliée par environ 3,3 d'ici 2030 par rapport aux niveaux de 2025.
Cette demande explosive a directement entraîné une hausse des prix des MLCC haut de gamme. Par ailleurs, les délais de livraison se sont considérablement allongés, passant de huit semaines à vingt semaines, voire six mois. Certains rapports suggèrent que l'industrie pourrait traverser la plus longue période de pénurie d'approvisionnement de son histoire.
À la base de cette situation se trouve un composant critique, souvent négligé : le titanate de baryum.
Le titanate de baryum (BaTiO3) présente une structure cristalline de type pérovskite classique et possède des propriétés telles qu'une constante diélectrique élevée, la ferroélectricité et la piézoélectricité. Ces caractéristiques en font un matériau polyvalent pour divers composants électroniques, lui valant le titre de « pilier de l'industrie des céramiques électroniques ».
Les MLCC constituent le domaine d'application le plus critique pour le titanate de baryum. Au sein d'un MLCC, la couche diélectrique en céramique est l'élément central ; ses performances déterminent directement des paramètres clés tels que la capacité, la tenue en tension et les caractéristiques de fréquence. Le titanate de baryum sert de matière première principale pour cette couche diélectrique, représentant environ 70 % du coût des matières premières d'un MLCC.
La croissance rapide de secteurs émergents — tels que la 5G, les véhicules à énergies nouvelles (VEN), l'intelligence artificielle (IA) et l'Internet des objets (IoT) — a fait grimper la demande en titanate de baryum. Par exemple, les MLCC utilisés dans les VEN nécessitent des matériaux diélectriques à base de titanate de baryum ayant subi un dopage et une modification spécifiques pour garantir des performances stables dans une plage de température allant de -40 °C à 150 °C. De même, les dispositifs d'IA et les capteurs IoT requièrent de grandes quantités de MLCC miniatures et de composants mémoire à faible consommation d'énergie ; Cela nécessite des poudres de titanate de baryum caractérisées par des particules à l'échelle nanométrique et une grande uniformité, ainsi que par des propriétés ferroélectriques et piézoélectriques optimisées. Plus la puissance de calcul IA requise est élevée, plus les exigences imposées au titanate de baryum utilisé dans les MLCC sont strictes.
L'obtention d'une capacité élevée et de couches ultra-minces dans les MLCC repose sur l'affinement des grains de poudre et la réduction de l'épaisseur des feuilles diélectriques ; ces procédés exigent des matériaux de base de haute qualité, des équipements de production de pointe et des techniques de fabrication compatibles.
La poudre de titanate de baryum haut de gamme est loin d'être une simple matière première chimique ; les obstacles techniques considérables et la difficulté d'accroître les capacités de production constituent le défi majeur pour la chaîne d'approvisionnement actuelle du secteur.
Les rôles de la wollastonite et de la dolomite dans les émaux
Dans la formulation des émaux, il est crucial de maîtriser les principes régissant la substitution des diverses matières premières ; cela permet de transcender les limites des ingrédients disponibles et, par conséquent, de créer des émaux répondant précisément à ses attentes.
La section suivante présente deux matières premières couramment utilisées dans la fabrication des émaux : la wollastonite et la dolomite.
Ces deux matériaux appartiennent à la famille des fondants à base de calcium (contenant du magnésium) ; ils partagent des fonctions fondamentales similaires et sont fréquemment employés dans la préparation des émaux.
1. **Action fondante :** Ils abaissent la température de fusion ainsi que la viscosité de l'émail à haute température, favorisent l'étalement de l'émail et réduisent les défauts tels que les piqûres et le retrait de l'émail.
2. **Amélioration des propriétés :** Ils augmentent la dureté, la résistance à l'abrasion et la stabilité chimique de l'émail ; renforcent l'adhérence entre le tesson (corps céramique) et l'émail ; et minimisent les problèmes tels que le tressaillage et l'écaillage.
3. **Contrôle de la dilatation thermique :** Ils régulent le coefficient de dilatation thermique de l'émail, optimisant ainsi la compatibilité entre le corps céramique et l'émail.
4. **Affinement de la texture :** Ils contribuent à améliorer la texture de l'émail, conférant un lustre doux à la surface, et sont compatibles avec divers types d'émaux, y compris les émaux mats et semi-transparents.
**III. Différences clés**
**1. Pouvoir fondant et caractéristiques de fusion**
**Wollastonite :** Elle présente une efficacité fondante élevée et une cinétique de fusion rapide, bien que sa plage de fusion soit relativement étroite. Elle réduit rapidement la viscosité de l'émail et favorise un étalement rapide de la surface émaillée, ce qui la rend idéale pour les pièces nécessitant un degré élevé de planéité de surface.
**Dolomite :** Son pouvoir fondant est légèrement inférieur à celui de la wollastonite ; elle possède toutefois une large plage de fusion et fond de manière progressive. Cela lui permet d'amortir efficacement les fluctuations de température à l'intérieur de l'émail à haute température, offrant une plus grande adaptabilité aux variations de position dans le four et réduisant la probabilité de défauts tels que la surfusion ou le coullement de l'émail.
**2. Coloration et texture de l'émail**
**Wollastonite :** Caractérisée par des niveaux d'impuretés extrêmement faibles et une grande blancheur, elle n'interfère pas avec la coloration de l'émail. Elle contribue à préserver un aspect net et transparent de l'émail et est particulièrement adaptée aux émaux d'une grande blancheur, aux émaux transparents, aux émaux de teintes claires et aux émaux à coloration précise ; Elle améliore également la finesse globale de la texture de l'émail.
**Dolomite :** Contient du magnésium, qui confère une opacité douce et laiteuse à la surface de l'émail. Sa blancheur est légèrement inférieure à celle de la wollastonite, et la présence de traces d'impuretés ferreuses peut amener l'émail à prendre une légère teinte grisâtre ; par conséquent, elle ne convient pas aux émaux d'un blanc pur, mais est mieux adaptée aux émaux mats et opaques.
**3. Défauts de cuisson et compatibilité atmosphérique**
**Wollastonite :** Présente une perte au feu (LOI) extrêmement faible et ne génère pratiquement aucun gaz à haute température, ce qui se traduit par un risque très réduit de défauts tels que les piqûres et les bulles. Elle est compatible avec les atmosphères de four tant oxydantes que réductrices et résiste aux problèmes de décoloration, tels que le « fumage » (grisement) ou le jaunissement. **Dolomite :** Caractérisée par une perte au feu élevée et un dégagement gazeux important lors de sa décomposition à haute température ; si elle est utilisée en quantités excessives ou cuite trop rapidement, elle est sujette à provoquer des piqûres et des cloques. Sous une atmosphère réductrice, sa teneur en magnésium peut compromettre la stabilité de la couleur de l'émail ; elle est donc mieux adaptée à une cuisson en atmosphère oxydante.
**4. Dilatation thermique et compatibilité pâte-émail**
**Wollastonite :** Possède un coefficient de dilatation thermique modéré, ce qui lui permet de réguler efficacement la dilatation de l'émail. Elle est compatible avec les pâtes de faïence cuisant à basse ou moyenne température, ainsi qu'avec les pâtes de porcelaine cuisant à moyenne ou haute température, offrant une résistance efficace contre le tressaillage de l'émail.
**Dolomite :** Contient du magnésium et présente un coefficient de dilatation thermique légèrement inférieur à celui de la wollastonite. Elle fait preuve d'une adaptabilité supérieure à diverses pâtes céramiques — en particulier celles dotées d'un coefficient de dilatation relativement faible — et aide à minimiser la fissuration de l'émail causée tant par le refroidissement que par les chocs thermiques.